はじめに:給脂は「誰でもできる作業」ではない
保全部門に配属されて最初に任される作業のひとつが、グリースアップ(給脂)です。台車にグリースガンを積んで現場を回り、ニップルにノズルを当ててレバーを握る。作業そのものは単純で、教育も「10回くらい押しておいて」で終わってしまうことが少なくありません。
一方で、電動機の軸受故障の原因を分類した報告では、潤滑の不適切・劣化、汚染、軸受電流、グリースの過少・過多といった潤滑の質に関わるものが半数を占めるとされています(ジュンツウネット21:ベアリングとグリースからモータの信頼性を考える)。転がり軸受は電動機の故障部位の約半数を占めるとも報告されており、給脂という単純な作業の品質が、設備全体の信頼性に直結していることが分かります。
本記事では、新人プラントエンジニア・保全員・生産技術の方を対象に、次の4点を数値で整理します。
- グリースの3要素(基油・増ちょう剤・添加剤)と、JIS K 2220に基づくちょう度の分類
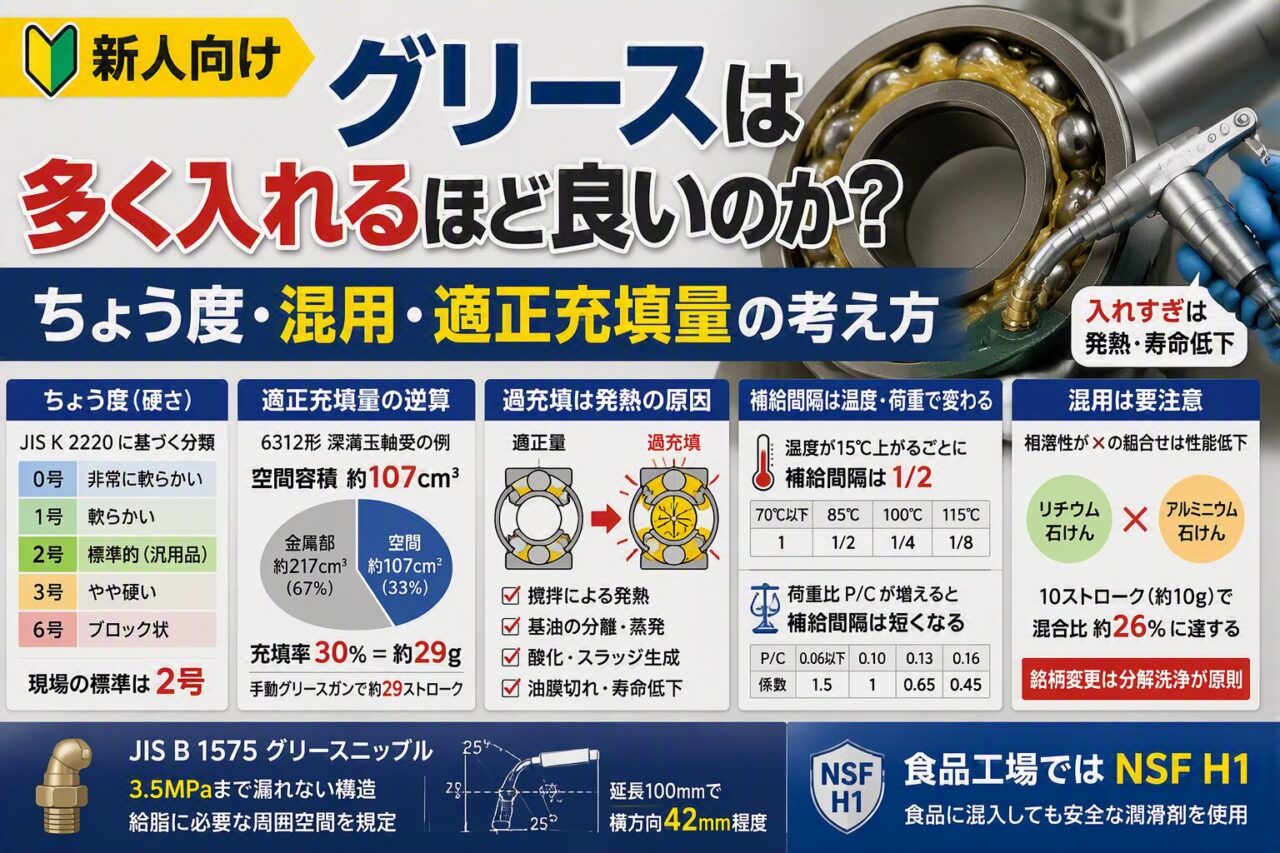
- 軸受空間容積から適正充填量を逆算する方法と、過充填が発熱につながる理由
- 軸受温度・荷重によって補給間隔がどれだけ変わるか
- 異種グリースの混用が問題になる量的な根拠と、JIS B 1575が定めるニップル周囲の作業空間
いずれも、現場で「なぜそうするのか」を説明できるようになることを目的としています。
1. グリースとは何か
1-1 グリースは「油をスポンジに含ませたもの」に近い
グリースは、基油に増ちょう剤を分散させて半固体状にした潤滑剤です。構成比の目安は次のとおりです。
| 構成要素 | 質量比の目安 | 役割 |
|---|---|---|
| 基油 | 70〜95% | 実際に潤滑を担う。鉱油または合成油 |
| 増ちょう剤 | 約5〜30% | 基油を保持し、半固体状の性状を与える |
| 添加剤 | 数% | 酸化防止、摩耗防止、極圧性、防錆など |
潤滑しているのは基油であり、増ちょう剤は基油を必要な場所に留めるための「入れ物」に相当します。金属石けんやウレア化合物が微細な繊維構造をつくり、その隙間に基油が保持されています。
1-2 なぜ半固体である必要があるのか
潤滑油であれば循環装置、オイルポンプ、クーラ、シール構造が必要になります。これに対しグリースは、シール構造が簡素で、飛散や漏れが少なく、交換周期も長くとれます。転がり軸受のおよそ8割がグリース潤滑とされており、コスト面と管理面の優位性が普及の理由です。
一方で欠点もあります。冷却能力が低いため発熱の大きい用途には向かず、劣化した分を入れ替えるには分解洗浄が必要になります。この「冷却能力が低い」という性質が、後述する過充填問題の背景にあります。
1-3 グリースと潤滑油の使い分け
現場で判断に迷ったときは、次の観点で整理すると方針が立てやすくなります。
| 条件 | グリース潤滑 | 油潤滑 |
|---|---|---|
| 回転速度 | 低〜中速に適する | 高速でも対応可能 |
| 発熱・冷却 | 冷却能力は小さい | 循環により冷却できる |
| 密封構造 | 簡素にできる | 油面管理・シール強化が必要 |
| 給脂・給油設備 | ニップルとグリースガンで可 | 配管・ポンプ・油面計が必要 |
| 汚染物の排出 | 排出されにくい | フィルタで除去できる |
| 保守の手間 | 少ない | 油面点検・油分析が必要 |
食品工場や粉体を扱う工程では、油の飛散が製品汚染につながるため、グリース潤滑が選ばれるケースが多くなります。
2. ちょう度:グリースの「硬さ」を表す数値
2-1 ちょう度の定義と測定方法
ちょう度は、グリースの見かけの硬さを表す基本物性値です。JIS K 2220「グリース」に測定方法が規定されており、25℃に調整した試料に規定質量の円すいを自重で5秒間侵入させ、その侵入深さを0.1mmを単位として表します。数値が大きいほど軟らかいグリースです。
試験には、試料を60回混和してから測定する混和ちょう度、混和せずに測定する不混和ちょう度、多回混和ちょう度、貯蔵ちょう度などがあり、一般に製品仕様に記載されるのは混和ちょう度です。
2-2 0号から6号までの分類
混和ちょう度の値により、JISでは9段階に分類されます。NLGIグレードとほぼ対応しています(協同油脂:グリースのちょう度)。
| JIS分類 | ちょう度 | NLGIグレード | 性状のイメージ | 主な用途の例 |
|---|---|---|---|---|
| 000号 | 445〜475 | No.000 | 流動する | 集中給脂の長距離配管、ギヤケース |
| 00号 | 400〜430 | 00 | 流動する | 集中給脂配管 |
| 0号 | 355〜385 | 0 | 非常に軟らかい | 集中給脂、低温環境 |
| 1号 | 310〜340 | 1 | 軟らかい | 集中給脂、低温環境 |
| 2号 | 265〜295 | 2 | 標準的 | 汎用。転がり軸受、一般機械 |
| 3号 | 220〜250 | 3 | やや硬い | 高温部、縦軸配置の軸受 |
| 4号 | 175〜205 | 4 | 硬い | 特殊用途 |
| 5号 | 130〜160 | 5 | 非常に硬い | 特殊用途 |
| 6号 | 85〜115 | 6 | ブロック状 | 特殊用途 |
現場で在庫されているカートリッジの大半は2号です。汎用性が高く、軸受・すべり軸受・リンク機構のいずれにも使えるため、標準品として扱われています。
2-3 2号と3号をどう使い分けるか
3号は2号より硬く、漏れにくく、保持力が高いという特徴があります。次のような条件では3号が選ばれる傾向があります。
- 軸受温度が高く、基油が分離して流出しやすい箇所
- 縦軸配置で、グリースが自重で下側に落ちてしまう箇所
- シールが弱く、グリースが外部に漏れやすい箇所
逆に、低温環境や集中給脂配管では硬すぎて動かないため、1号や0号が選ばれます。ここで注意したいのは、硬いグリースを使うと「軸受内部まで行き渡らない」場合があることです。ちょう度は単純に硬いほど良い、軟らかいほど良いという性質ではなく、供給経路と保持条件の両方から決めるものだと理解しておく必要があります。
2-4 集中給脂配管では配管抵抗が効く
集中給脂設備(セントラライズド・ルブリケーション)を採用している設備では、ポンプからの配管長が数十メートルに及ぶことがあります。硬いグリースを長い配管に押し込むと、末端まで届くまでに大きな圧力損失が生じます。このため集中給脂用には0号や00号が選定されることが多く、増ちょう剤側も圧送性の良いものが選ばれます。アルミニウムコンプレックスグリースが「はっ水型、圧送性良好」と評価され、脂肪族ジウレアが「集中給脂用に適する」と分類されているのは、この観点によるものです(協同油脂:グリースの分類と特性)。
3. 増ちょう剤:耐熱性と耐水性を決める要素
3-1 リチウム石けんグリースが標準になっている理由
リチウム石けんグリースは、広い温度範囲で使用でき、耐水性・せん断安定性にも優れることから、一般工業用の汎用品として最も広く使われています。最高使用可能温度の目安は130℃で、「最も欠点が少なく、万能型」と評価されています(協同油脂:グリースの分類と特性)。
工場の標準グリースがリチウム石けん系である場合が多いのは、この汎用性が理由です。まずはこれを基準として覚え、そこから外れる条件を把握していくのが実用的です。
3-2 主な増ちょう剤の特性比較
| 増ちょう剤 | 最高使用可能温度の目安 | 耐水性 | せん断安定性 | 備考 |
|---|---|---|---|---|
| カルシウム石けん(ステアレート系) | 70℃ | △ | △ | 構造安定剤として約1%の水分を含む |
| カルシウム石けん(ヒドロキシステアレート系) | 100℃ | ○ | ○ | 水分を含まない |
| アルミニウム石けん | 80℃ | ○ | × | 粘着性に優れる |
| ナトリウム石けん | 120℃ | × | △ | 水により乳化する |
| リチウム石けん | 130℃ | ○ | ○〜◎ | 万能型 |
| リチウムコンプレックス | 150℃ | ○ | ◎ | リチウム石けんの耐熱向上型 |
| アルミニウムコンプレックス | 150℃ | ◎ | ◎ | はっ水型、圧送性良好 |
| 芳香族ジウレア | 180℃ | ☆ | ☆ | ウレア系で最も安定、密封性に適する |
| 脂肪族ジウレア | 180℃ | ◎ | ◎ | 集中給脂用に適する |
| 有機化ベントナイト | 200℃ | △ | ○ | 長期高温使用で炭化する |
| PTFE | 250℃ | ☆ | ☆ | 化学的に最も安定だが高価 |
(☆:非常に優れる、◎:優れる、○:良好、△:普通、×:劣る。出典:協同油脂:グリースの分類と特性)
3-3 現場で意味を持つ組み合わせ
この表から、現場判断に直結する点を3つ挙げます。
水がかかる箇所:カルシウム石けん(ステアレート系)は構造安定剤として約1%の水分を含んでおり、80℃以上では水分の分離によって構造が破壊され、石けんと基油が分離します。耐水性には優れる一方で耐熱性に乏しいため、水を使う低速・低荷重のすべり軸受などに適します。ナトリウム石けん系は水により乳化するため、洗浄水が当たる箇所には適しません。CIP洗浄を行う食品ラインでは、この点が選定を左右します。
高温の乾燥炉・熱処理炉周辺:リチウム石けん系の130℃を超える箇所では、ウレア系(180℃)やベントナイト系(200℃)の検討が必要になります。標準グリースをそのまま使い続けると、基油の分離・蒸発と酸化劣化が進行します。
製鉄設備や連続鋳造設備:耐熱性・耐水性が同時に要求される条件では、ウレアグリースが採用される例が多くなっています。
3-4 滴点と最高使用温度は別の数値
グリースのカタログには滴点が記載されています。これはJIS K 2220に規定される試験で、規定の容器に充填した試料を所定条件で加熱し、軟化して開口部から滴下する温度を求めるものです。
ここで注意が必要なのは、滴点が最高使用温度ではないという点です。滴点はグリースが形状を保てなくなる温度であり、実際の連続使用温度は滴点より相当低い値になります。例えばリチウムコンプレックスグリースは滴点260℃以上とされますが、最高使用可能温度の目安は150℃です。カタログで滴点の数値だけを見て「200℃まで使える」と判断すると、実際には基油の酸化劣化が急速に進むことになります。
また、ベントナイトグリースは「滴点の無いグリース」と呼ばれますが、200℃以上に長時間さらされると固化する欠点があり、滴点がないことと高温で使えることは同義ではありません。
4. 基油:粘度とゴム・樹脂への影響
4-1 鉱油と合成油
現在の一般的なグリースは鉱油を基油としています。鉱油で対応できない条件(低温性、耐熱性、低トルク、長寿命)では合成油系が使われます。
| 基油 | 潤滑性 | 耐熱性 | 低温性 | 対ゴム性 | 対樹脂性 | 備考 |
|---|---|---|---|---|---|---|
| 鉱物油 | ○ | × | △ | △ | △ | 安価 |
| ジエステル | ◎ | △ | ☆ | × | × | 対ゴム性に劣る |
| ポリオールエステル | ◎ | ○ | ◎ | × | × | 低温性と潤滑性に優れる |
| 合成炭化水素油 | ○ | ○ | ◎ | ◎ | ◎ | 天然ゴム・EPDMには不適合 |
| ポリグリコール | △ | ○ | ○ | ☆ | × | 天然ゴム・EPDMにも適合 |
| フェニルエーテル | ○ | ◎ | ○ | ○ | ◎ | 耐放射線性にも優れる |
| シリコーン | × | ☆ | ☆ | ☆ | ☆ | 鋼対鋼の境界潤滑性に劣る |
| フッ素系合成油 | ○ | ☆ | ○ | ☆ | ☆ | 非常に高価 |
(出典:協同油脂:グリースの分類と特性)
4-2 見落としやすい「対ゴム性」「対樹脂性」
この表で見落とされやすいのは、対ゴム性と対樹脂性の欄です。
エステル系合成油は潤滑性に優れ低温性も良好ですが、ゴムを膨潤させることがあります。オイルシールやOリングに接触する箇所に使うと、シールが膨らんで寸法が変わり、かえって漏れの原因になる場合があります。シリコーン系は熱・酸化安定性に優れる一方、鋼対鋼の境界潤滑性に劣るため、金属同士が直接こすれる荷重部には適しません。
「高性能なグリースに変えたのに、かえってトラブルが増えた」という事例の背景には、こうした材料との相性が関与しているケースがあります。グリースを変更する際は、潤滑性能だけでなく、接触するシール材・樹脂部品の材質も確認する必要があります。
4-3 基油粘度の考え方
基油粘度は、油膜の厚さを左右します。定性的には次の傾向があります。
- 低速・高荷重:油膜が形成されにくいため、高粘度の基油が有利
- 高速・低荷重:撹拌抵抗が問題になるため、低粘度の基油が有利
- 低温始動:粘度が高すぎると起動トルクが過大になる
回転機械では、後述するdn値が大きいほど低粘度側を検討するのが基本的な方向性です。
5. 適正充填量:軸受空間容積から逆算する
5-1 【試算①】6312形深溝玉軸受の空間容積を出してみる
「グリースを何g入れるべきか」を考えるには、軸受の内部にどれだけの空きスペースがあるかを知る必要があります。深溝玉軸受6312(内径d=60mm、外径D=130mm、幅B=31mm)を例に、概算モデルで計算します。
手順1:軸受の外形が占める円環体積を求める
V_env = (π/4) × (D² − d²) × B= 0.7854 × (130² − 60²) × 31= 0.7854 × 13,300 × 31≒ 323,800 mm³ = 約324 cm³
手順2:金属部の体積を引く
この形番の質量をカタログ相当の約1.70kg、軸受鋼の密度を7.85g/cm³とすると、
V_metal = 1,700 g ÷ 7.85 g/cm³ ≒ 217 cm³
手順3:空間容積を求める
V_free = 324 − 217 ≒ 107 cm³
外形が占める体積の約33%が空間であるという結果になりました。「軸受の空きスペースは全体の3分の1程度」という経験則と整合します。
手順4:充填量に換算する
グリースの密度を0.9g/cm³とすると、充填率別の質量は次のようになります。
| 充填率 | 体積 | 質量 | 手動グリースガンのストローク数(1回約1gとして) |
|---|---|---|---|
| 15% | 16 cm³ | 約14 g | 約14回 |
| 30% | 32 cm³ | 約29 g | 約29回 |
| 40% | 43 cm³ | 約39 g | 約39回 |
| 60% | 64 cm³ | 約58 g | 約58回 |
| 100% | 107 cm³ | 約96 g | 約96回 |
充填率30%と60%の差は約29gであり、手動グリースガンで約29ストロークに相当します。レバーを「なんとなく20回」余分に押すという行為が、充填率を20〜30ポイント動かします。給脂量とストローク数の対応を、設備ごとに把握しておく必要があります。
なお、実際の給脂量の目安は運転条件によって異なります。軸受にとって厳しい回転数となる工作機械では軸受空間容積の10〜15%、それ以外では40%程度が目安とされる例があります。ハウジングに組み込む開放形軸受の場合は、軸受内部にグリースを行き渡らせた上で、ハウジングの自由空間を回転速度に応じて充填するという考え方が示されています。
- 許容回転速度の50%以下:自由空間の1/2〜2/3
- 許容回転速度の50%以上:自由空間の1/3〜1/2
5-2 【試算②】dn値を計算して過給脂の危険度を見積もる
過給脂による温度上昇の影響は、回転速度によって変わります。指標となるのがdn値で、軸内径寸法d(mm)と回転数n(min⁻¹)の積で表されます。dn値が大きいほど、潤滑量の差に伴う撹拌による温度上昇幅も大きくなるというデータが報告されています。
| 設備例 | d(mm) | n(min⁻¹) | dn値 | 過給脂の影響 |
|---|---|---|---|---|
| 小型撹拌機の軸受 | 30 | 90 | 2,700 | 小さい |
| 一般的な誘導電動機(4極・60Hz) | 60 | 1,750 | 105,000 | 中程度 |
| 2極電動機・送風機 | 60 | 3,500 | 210,000 | 大きい |
| 高速ブロワ | 100 | 3,000 | 300,000 | 大きい |
同じ「10ストローク多く入れた」という作業でも、dn値が3,000程度の低速機ではほとんど影響が出ず、dn値が20万を超える高速機では軸受温度が明確に上がる可能性があります。過給脂に神経を使うべき設備を優先順位付けする際、dn値は有用な指標になります。
5-3 過充填が発熱につながる仕組み
グリースは、摺動面に薄く存在するのが理想の状態です。過剰に充填されて摺動面に厚く存在すると、転動体がグリースを押しのけながら転がることになり、撹拌による発熱が生じます。
発熱したグリースには次の変化が起こります。
- 基油が分離・蒸発し、グリースが硬化していく
- 熱によって酸化が進み、スラッジが生成する
- 油膜切れが生じ、転動体と軌道面の金属接触が増える
つまり、過充填は「グリースが多いのに潤滑不良になる」という結果を招きます。給脂量が多いほど安全という直感とは逆の挙動になるため、教育の際には明確に伝える必要があります。実際に、充填過剰の軸受からグリースを指で2〜3割取り除いたところ温度が低下した、という報告も見られます。
5-4 少なすぎる場合はどうなるか
一方で、充填不足は油膜形成不良による直接的な金属接触を招きます。前述のとおり電動機の軸受故障の原因には「グリースの過少」も挙げられており、過多と過少の両方が問題になります。
したがって、給脂管理の目標は「たくさん入れる」ことではなく、「決めた量を、決めた周期で、記録しながら入れる」ことになります。これは定量給脂という考え方で、グリースガンの機種ごとに1ストロークの吐出量を実測しておき、給脂点ごとにストローク数を標準化するのが具体的な方法です。
吐出量の実測は、電子天びんと使い捨てのウエスがあれば数分で終わります。1ストロークが0.7gなのか1.4gなのかを知らないまま「10回押す」と決めても、実際には2倍の差が生じます。
6. 補給間隔:温度と荷重で大きく変わる
6-1 補給間隔を決める基本の考え方
グリースは時間とともに劣化し、潤滑性能を失います。このため、密封形でない軸受では定期的な補給が必要になります。軸受メーカーは、ラジアル玉軸受・円筒ころ軸受について、軸径と回転速度から補給間隔を読み取る線図を公開しています(NSK:9.1 グリース潤滑)。
この線図から読み取った値に、温度と荷重の補正を掛けるのが基本手順です。
6-2 【試算③】軸受温度が15℃上がると補給間隔は半分になる
補正ルールは明確です。軸受温度が70℃を超える場合、15℃上昇するごとに補給間隔を半分にします(70℃未満では補正しません)。
線図から読み取った補給間隔を8,000時間として、軸受温度別に整理します。
| 軸受温度 | 補正係数 | 補給間隔 | 年間8,000時間運転時の給脂回数 |
|---|---|---|---|
| 70℃以下 | 1 | 8,000 h | 年1回 |
| 85℃ | 1/2 | 4,000 h | 年2回 |
| 100℃ | 1/4 | 2,000 h | 年4回 |
| 115℃ | 1/8 | 1,000 h | 年8回 |
ここに、5-3で述べた過充填による発熱を重ねて考えると、次の関係が見えてきます。過充填で軸受温度が70℃から85℃に上がった場合、補給間隔は半分になります。つまり「入れすぎたために、より頻繁に入れ替えなければならない」という状態になります。過給脂は工数の面でも不利になります。
逆に、軸受温度を下げる対策(ハウジングの清掃、通風の確保、芯出しの見直し、ベルト張力の適正化)は、そのまま給脂工数の削減につながります。この視点は保全計画を立てる際に有効です。
6-3 【試算④】荷重が3割増えると補給間隔は35%短くなる
荷重の補正は、動等価荷重Pと基本動定格荷重Cの比で与えられます。
| P/C | 0.06以下 | 0.1 | 0.13 | 0.16 |
|---|---|---|---|---|
| 補正係数 | 1.5 | 1 | 0.65 | 0.45 |
(出典:NSK:9.1 グリース潤滑)
設計時の荷重比がP/C=0.10であった軸受について、実際の荷重が3割増えてP/C=0.13になった場合を考えます。補正係数は1から0.65へ下がり、補給間隔は35%短縮されます。さらにP/C=0.16まで増えると係数は0.45となり、補給間隔は当初の半分以下になります。
荷重が設計値より増える原因としては、次のようなものが挙げられます。
- カップリングの芯出し不良によるラジアル荷重の増加
- Vベルトの張りすぎ
- 配管応力がポンプケーシングに伝わることによる軸のこじれ
- 羽根車の付着物による不釣合い
つまり、芯出しやベルト張力といった据付・調整の精度は、軸受寿命だけでなく給脂周期そのものを左右します。給脂周期を決めるときは、設計条件ではなく実際の運転条件を確認する必要があります。
7. 混用:銘柄を変えるときに何が起きるか
7-1 増ちょう剤の相溶性
異なるグリースを混合すると性能が低下することがあります。増ちょう剤の組み合わせによる可否は次のとおりです(協同油脂:使用上の注意)。
| 増ちょう剤 | カルシウム石けん | アルミニウム石けん | リチウム石けん | ウレア |
|---|---|---|---|---|
| カルシウム石けん | ○ | △ | △ | ○ |
| アルミニウム石けん | △ | ○ | × | △ |
| リチウム石けん | △ | × | ○ | ○ |
| ウレア | ○ | △ | ○ | ○ |
○:一般に両方の性質に応じた変化をする/△:かけ離れた変化をすることがある/×:著しくかけ離れた変化をする
注目すべきは、リチウム石けんとアルミニウム石けんの組み合わせが×である点です。どちらも工場で広く使われている増ちょう剤であり、担当者が変わったタイミングで銘柄が入れ替わると、この組み合わせが生じる可能性があります。
なお、この表は増ちょう剤についてのものであり、基油の相性も別に確認が必要です。鉱油系とシリコーン系のように相溶しない基油を混合すると、増ちょう剤の系統が同じでも問題が生じます。
7-2 【試算⑤】給脂1回で混合比は約26%に達する
「少しだけ違う銘柄を足した」という状況が、実際にはどの程度の混合比になるのかを見積もります。試算①の6312形軸受に、充填率30%(約29g)でグリースが入っている状態を想定します。
ここに別銘柄を10ストローク(1ストローク1gとして約10g)補給すると、
混合比 = 10 ÷ (29 + 10) ≒ 0.26(約26%)
給脂作業1回で、新しいグリースが全体の4分の1を占めることになります。相溶性が×の組み合わせでは、この比率でちょう度が大きく変化し、軟化して漏出するか、硬化して供給不良になる可能性があります。「少しだけ足した」という感覚と、実際の混合比には大きな隔たりがあることが分かります。
7-3 銘柄を変更するときの手順
以上から、銘柄変更時の原則は次のようになります。
- 現在使用しているグリースの増ちょう剤と基油を、製品資料またはSDSで確認する
- 変更後のグリースとの相溶性を確認する(不明な場合はメーカーに照会する)
- 相溶性に懸念がある場合は、軸受を分解して古いグリースを完全に除去する
- 分解できない箇所では、新しいグリースが古いグリースを押し出すまで、余剰分を排出させながら複数回に分けて給脂する
- 変更後しばらくは、軸受温度と異音を重点的に監視する
また、工場全体としてはグリースの銘柄を集約し、給脂点ごとに使用銘柄を明示することが根本的な対策になります。設備台帳に銘柄を記載し、現物のグリースニップル近傍に色分けシールや刻印で表示しておけば、担当者が変わっても誤給脂を防げます。配管識別色と同じ考え方です。
7-4 混用以外の使用上の注意
グリースの使用にあたっては、次の点も挙げられています(協同油脂:使用上の注意)。
- 異物の混入を避ける:異常摩耗や焼付の原因になります
- 推奨温度以上で使用しない:グリース状が維持できなくなり、酸化劣化により寿命が短くなります
- 空気の混入を避ける:グリースポンプで圧送する際に、キャビテーションにより圧送できなくなる場合があります
異物混入の防止は、給脂作業の中で最も軽視されやすい項目です。ニップルの先端は屋外や粉塵環境では汚れており、そのままノズルを当てれば汚れが軸受内部に押し込まれます。給脂前にニップル先端をウエスで清掃する、キャップ付きニップルを採用する、といった対策は、手間に対して効果が大きい施策です。
8. グリースニップルとグリースガン:JIS B 1575を読む
8-1 ニップルの種類と形式
給脂の入口となるグリースニップルは、JIS B 1575「グリースニップル」に規定されています。この規格は一般機械、自動車、船舶などに使用するニップルを対象とし、ISO 6392-1を基礎としています(kikakurui.com:JIS B 1575:2000 グリースニップル)。
種類は材料と表面硬化処理で区分され、形式は形状で区分されます。
| 形式 | 名称 | 参考:従来の形式 |
|---|---|---|
| 1形 | 平行ねじ立形 | A−M6F形 |
| 2形 | テーパねじ立形 | A形 |
| 3形 | 45°エルボ形 | B形 |
| 4形 | 65°〜67.5°エルボ形 | C形 |
| 5形 | 90°エルボ形 | ― |
2000年の改正で種類の記号と名称が変更されており、古い図面のA形・B形・C形という呼び方と、現行の1形〜5形が混在している場合があります。部品を発注する際には、図面の年代と表記を確認する必要があります。
材料は鋼製(JIS G 4051のS15C、S20C、またはJIS G 4804のSUM22〜SUM24L)と黄銅製(JIS H 3250のC3601〜C3604)が規定されています。鋼製ニップルにはJIS H 8610の電気亜鉛めっきを施すことが定められています。
8-2 ニップルは3.5MPaまで漏れない構造
規格では、ニップルは異物の侵入を防止し、グリースを封入でき、かつ3.5MPaの圧力でグリースが流出しない構造とすることが定められています。さらにグリース流入性の試験として、JIS B 9808に規定するチャック式ノズルを取り付け、約3MPaおよび約20MPaの圧力でグリースを流入させたとき、流入状況が良好で鋼球の作動その他に異状がないことが求められます。
この数値は、ニップル内部の鋼球が逆止弁として機能していることを示しています。給脂後にノズルを外してもグリースが逆流してこないのは、この鋼球が閉じているためです。逆に、給脂時にレバーが異常に軽く、グリースがニップル周囲から漏れてくる場合は、鋼球が異物で噛んでいるか、ばねが破損している可能性があります。ニップル単体は安価な部品であり、疑わしい場合は交換するのが実務的です。
頭部に表面硬化を施した鋼製ニップルの頭部表面硬さは83HRAまたは55HR30N相当以上、硬化深さ0.1mm以上と規定されています。ノズルの着脱を繰り返す部位であるため、摩耗への配慮がなされています。
8-3 【試算⑥】ニップルの周囲に必要な空間を寸法で押さえる
設計者・据付担当者が最も見落としやすいのが、給脂作業のための空間です。JIS B 1575の附属書1(規定)では、外径18mmのグリースガンノズルおよびその延長部が、少なくとも一つの方向に25°まで傾けることができる周囲空間が必要と定められています。
これを寸法に換算します。延長ノズルの長さを100mmとすると、ノズル先端が25°傾いたときの横方向の変位は、
100 mm × sin25° = 100 × 0.4226 ≒ 42 mm
ノズル自体の外径18mm(半径9mm)を加えると、ニップル中心から半径50mm程度の範囲に、軸方向100mmにわたって障害物がない空間が必要という計算になります。
| 延長ノズル長さ | 必要な横方向の逃げ(sin25°) |
|---|---|
| 50 mm | 約21 mm |
| 100 mm | 約42 mm |
| 200 mm | 約85 mm |
| 300 mm | 約127 mm |
現場では、安全カバーや配管サポートがニップルの直上に配置されていて給脂できない、という状況がしばしば見られます。結果として、その給脂点は「カバーを外さないと入れられない」という理由で実質的に給脂されなくなります。設計段階でこの42mmを確保しておくことが、運用段階の給脂漏れを防ぐ具体策になります。エルボ形ニップル(3形〜5形)が規格化されているのは、まさにこの空間を確保するためです。
8-4 給脂の作業手順を標準化する
以上を踏まえた給脂作業の標準手順を整理します。
- 設備台帳・給脂基準表で、対象点の銘柄と量(ストローク数)を確認する
- グリースガンのカートリッジが指定銘柄であることを確認する
- ニップル先端をウエスで清掃する
- ノズルを確実に装着し、規定ストローク数を注入する
- 注入時の抵抗を確認する(極端に軽い/重い場合は異常として記録する)
- 余剰グリースを拭き取る
- 給脂記録に日付・点名・銘柄・ストローク数・気付き事項を記入する
手順5の「注入時の抵抗」は、記録されにくい情報ですが有用です。ニップルが詰まっている場合、グリース通路が固化している場合、逆にグリースが抜けてしまっている場合で抵抗が変わります。給脂記録に抵抗の異常を書ける欄を設けるだけで、点検簿の情報量が上がります。
9. 食品工場でのグリース選定:NSF H1
食品工場や飲料工場では、潤滑剤が製品に混入するリスクを考慮した選定が必要になります。日本国内には食品機械用潤滑剤の認証・規格が存在しないため、国際的に認証されているNSF規格のものを使用することが推奨されています。
| 区分 | 位置づけ |
|---|---|
| H1 | 食品に接触するべきではないが、混入しても安全なもの |
| H2 | 食品に接触してはならないもの。食品が置かれていない場所では使用可能 |
| H3 | 食肉工場のフックの錆防止などに使用するもの。食用可能な油 |
| 3H | 焦げ付き防止など、直接食品に接触する目的で使用するもの |
国内で販売されている食品機械用潤滑剤には、さまざまな名称・呼称が混在していますが、認められているのはNSF H1のみとされています。充填機、コンベヤ、サニタリーバルブの駆動部など、製品に近い箇所の給脂点はH1に統一し、機械室側の給脂点と明確に区別しておく管理が必要です。
ここで注意したいのは、H1グリースは一般工業用グリースと性能が同一ではないという点です。使用できる基油・増ちょう剤・添加剤が制限されるため、耐荷重性や耐熱性は一般品より制約を受ける場合があります。給脂周期を一般品と同じままH1に切り替えると、潤滑不足になる可能性があります。銘柄変更時には周期の見直しも併せて検討する必要があります。
10. 潤滑管理を工数とコストで考える
10-1 【試算⑦】給脂工数の年間コスト
潤滑管理の改善提案を上位に説明するには、工数とコストの言語に翻訳すると通りやすくなります。筆者による概算モデルで試算します。
前提条件
- 給脂点数:500点
- 1点あたりの所要時間:3分(移動・清掃・記録を含む)
- 給脂頻度:年12回(月1回)
- 作業者の時間単価:3,000円
計算
- 1回の巡回工数 = 500点 × 3分 = 1,500分 = 25時間
- 年間工数 = 25時間 × 12回 = 300時間
- 年間コスト = 300時間 × 3,000円 = 90万円
この300時間は、1人の作業者が年間で約1.5か月分を給脂に費やしている規模です。
10-2 改善の方向性と効果の見積もり
この300時間を減らす方向性は3つあります。
方向性1:頻度の見直し 線図と補正係数に基づいて周期を再計算すると、過剰に短い周期で回している給脂点が見つかることがあります。仮に給脂点の3割を年12回から年4回に変更できれば、年間工数は300時間から240時間に減ります(60時間、18万円の削減)。ただし、周期を延ばす場合は軸受温度の傾向管理を併せて実施する必要があります。
方向性2:集中給脂化・自動給脂器の導入 アクセスの悪い給脂点や高所の給脂点を集中給脂に変更すると、1点あたりの所要時間を大幅に短縮できます。単独の自動給脂器(カートリッジ式のルブリケータ)は1台あたり数万円程度の製品もあり、対象点を絞れば投資回収が見込めます。
方向性3:給脂点そのものを減らす 密封形軸受(シールド形・シール形)に置き換えられる箇所では、給脂点を削減できます。ただし密封形は補給ができないため、グリース寿命が軸受寿命になります。
10-3 突発故障の損失と比較する
給脂改善の効果を測るには、突発故障の損失と比較するのが分かりやすい方法です。仮定を明示した概算として、軸受起因の突発停止1件あたりの損失を次のように置きます。
| 費目 | 金額の仮定 |
|---|---|
| 軸受・シール等の部品費 | 3万円 |
| 分解・組立の工事費(外注) | 15万円 |
| ライン停止による損失(4時間 × 20万円/時) | 80万円 |
| 合計 | 98万円 |
年間に軸受起因の突発停止が3件発生している工場であれば、損失は約294万円になります。給脂管理の標準化によってこれを3分の1に減らせた場合、年間約196万円の効果です。給脂工数の年間コスト90万円と比較すれば、給脂の質を上げるための追加工数は十分に正当化できる範囲に収まります。
なお、これらの数値はすべて仮定に基づく概算であり、実際の効果は設備構成と生産品目によって変わります。自社の数値に置き換えて試算することをおすすめします。潤滑管理は、劣化の進行を金額に換算しやすい領域であり、保全予算の説明材料として使いやすい分野です。
10-4 人材育成の観点
給脂は経験の浅い担当者に任されることが多く、教育設計の観点でも重要です。「10回押す」という指示だけで済ませると、次の3つの機会が失われます。
- 軸受の内部構造と潤滑のメカニズムを理解する機会
- 設備を触って異常(温度・異音・振動)に気づく感覚を養う機会
- 記録を残し、傾向を読む習慣をつける機会
給脂の巡回は、工場内の設備を網羅的に触る唯一の機会になっている場合もあります。給脂基準表に「なぜこの量なのか」「なぜこの周期なのか」の根拠を1行添えておくだけで、作業と一緒に判断の根拠が伝わります。組織として技術を継承する観点からも、給脂基準の根拠を文書化しておくことが望まれます。
11. 現場で使えるチェックリスト
日常の給脂管理で確認すべき項目を整理します。
銘柄の管理
- 給脂点ごとに使用銘柄が設備台帳に記載されているか
- 現物のニップル近傍に銘柄の表示があるか
- 工場内で使用しているグリースの銘柄数を把握しているか
- 食品に近い箇所の給脂点がNSF H1で統一されているか
量の管理
- グリースガンの1ストローク吐出量を実測した記録があるか
- 給脂基準表にストローク数が明記されているか
- 過充填が疑われる箇所(軸受温度が周囲より高い箇所)を把握しているか
周期の管理
- 補給間隔が軸受の軸径・回転速度から算定されているか
- 軸受温度が70℃を超える箇所について温度補正をかけているか
- 荷重条件が設計時から変わっていないか(芯出し、ベルト張力)
作業品質
- 給脂前にニップル先端を清掃しているか
- 給脂時の抵抗異常を記録できる様式になっているか
- 給脂できない箇所(カバー干渉、高所)を洗い出しているか
設計へのフィードバック
- 新設設備の図面審査で、ニップル周囲の作業空間(延長100mmで横方向42mm程度)を確認しているか
- エルボ形ニップルの採用や集中給脂化を検討しているか
12. まとめ
本記事の要点を整理します。
- グリースは基油70〜95%、増ちょう剤約5〜30%、添加剤数%で構成され、潤滑しているのは基油である
- ちょう度はJIS K 2220に基づき000号から6号の9段階に分類される。汎用品は2号であり、高温・縦軸配置では3号、集中給脂配管では0号・00号が選ばれる傾向がある
- 増ちょう剤は耐熱性と耐水性を決める。リチウム石けん系の目安は130℃であり、これを超える箇所ではウレア系(180℃)などを検討する
- 滴点は最高使用温度ではない。滴点260℃のグリースでも最高使用可能温度の目安は150℃程度である
- 6312形軸受の空間容積は約107cm³と概算でき、充填率30%と60%の差は約29g(手動グリースガンで約29ストローク)に相当する
- 過充填は撹拌による発熱を招き、基油の分離・蒸発、酸化、油膜切れにつながる。dn値が大きい設備ほど影響が大きい
- 軸受温度が70℃を超えると15℃ごとに補給間隔が半分になる。過給脂は工数の面でも不利になる
- 荷重比P/Cが0.10から0.13に増えると補給間隔は35%短縮される。芯出しやベルト張力が給脂周期を左右する
- 相溶性が×の組み合わせでは、給脂1回(10ストローク)で混合比が約26%に達する。銘柄変更は分解洗浄を原則とする
- JIS B 1575はニップルの形式(1形〜5形)と3.5MPaの漏れ防止性能、および給脂作業に必要な周囲空間を規定している
給脂は作業自体は数分で終わりますが、その背後には軸受の空間容積、撹拌発熱、増ちょう剤の相溶性、作業空間の寸法という技術的な裏付けがあります。給脂量・給脂周期・銘柄管理を数値で管理できるようになると、軸受トラブルの再発防止に役立ちます。手元のグリースガンの1ストローク吐出量を実測しておけば、本記事の数値をそのまま自分の職場の基準に置き換えられます。
あわせて読みたい記事
- 【プラントメンテナンス】設備保全の超基礎知識!TPMとかいう前にまずこれ読んで!
- 【プラント設計の基礎】ポンプが壊れる!キャビテーションの原因とその対策!
- 【プラント設計の基礎】容積式ポンプと遠心式ポンプの違いと使い方を解説!
- 圧縮機(コンプレッサー)完全ガイド:種類・選定・サージング対策・メンテナンス
- 【新人エンジニア必見】入社1年目で犯した『仕様書を読まずに設計した』失敗談
参考書籍
潤滑と軸受を学び直すための書籍を挙げます。
- 絵とき「工業潤滑剤」基礎のきそ(Mechanical Engineering Series)出光興産潤滑油部潤滑技術二課 — 基油・添加剤・グリースの基礎を図解中心に整理した入門書
- わかりやすい潤滑技術:トライボロジー入門(日本プラントメンテナンス協会潤滑技術委員会) — 保全部門の視点から潤滑管理を扱っており、給脂基準の考え方に触れられる
- 潤滑グリースの基礎と応用(日本トライボロジー学会グリース研究会 編) — グリースの製造方法、試験方法、レオロジー、劣化と潤滑寿命まで扱う専門書
- 図解入門よくわかる最新ベアリングの基本と仕組み(ジェイテクト「ベアリング入門書」編集委員会) — 軸受の種類・構造から損傷の原因と対策までを図解で解説
- 絵とき「ポンプ」基礎のきそ(外山幸雄) — 給脂対象として最も数が多いポンプの構造理解に有用
コメント