配管図面や製作図に、開先の指示としてこう書かれていることがあります。
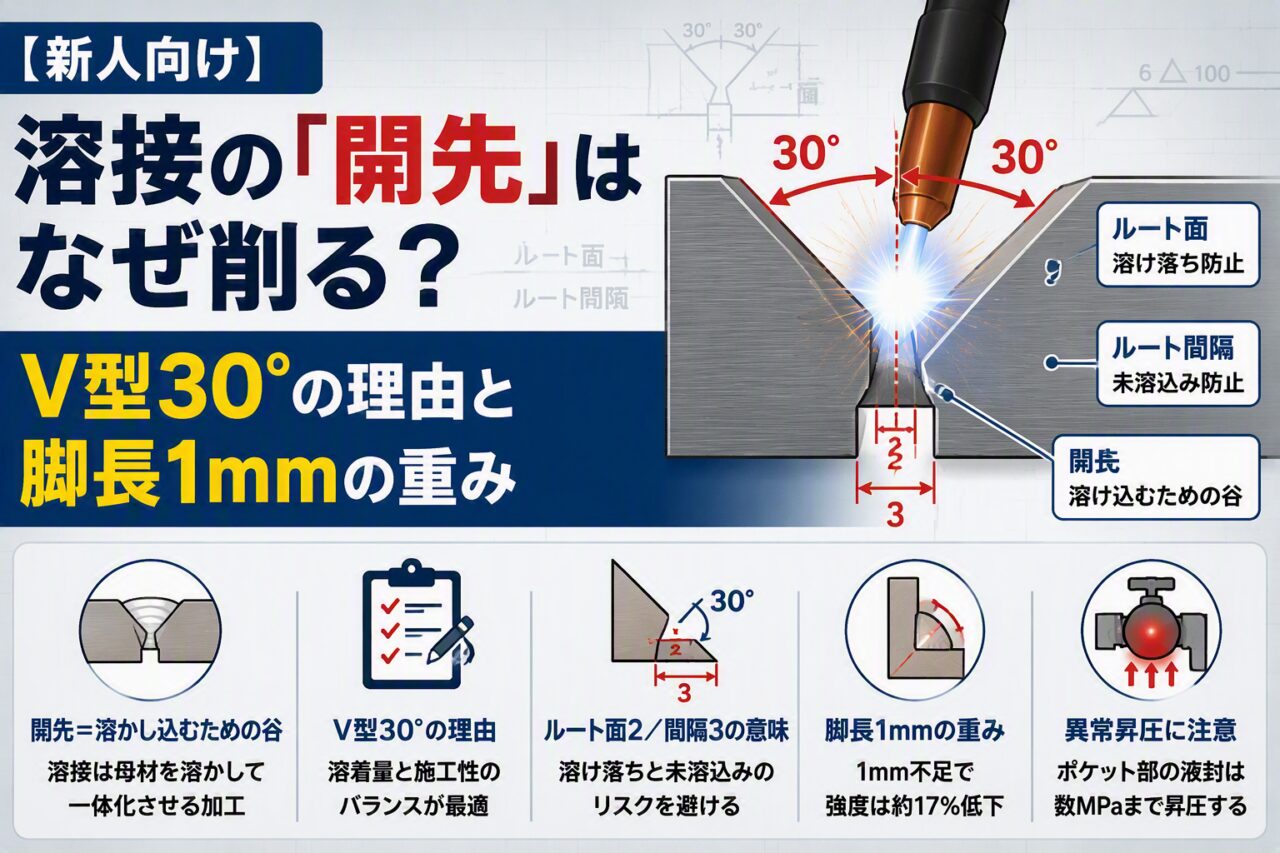
V開先 30°/ルート面 2/ルート間隔 3
この3つの数字は、それぞれ別のリスクに対応しています。角度は溶着量と施工性、ルート面は溶け落ち、ルート間隔は未溶込み。どれか1つを動かせば、残りの2つに影響が出ます。
現場では、たとえばこういう場面でこの数字の意味が問われます。
- 「開先角度を45°に広げてもいいですか」と相談されたとき、何を確認すべきか
- 「脚長が5mmしか出ていない」と報告されたとき、手直しが要るかどうか
- 差込溶接フランジで「管を奥まで押し込んで溶接した」と聞いたとき、何を疑うか
この記事は、溶接の実技ではなく、設計・保全側が図面を読み、現場と話すために必要な範囲にしぼっています。溶接の資格は前提にしていません。
開先(かいさき)とは何か:ざっくり言うと「溶かし込むための谷」
前提:溶接は母材を溶かして一体化させる加工
溶接というのは、平たく言えば母材(つなぎたい鋼材)を溶かして、そこに溶加材(溶接棒・ワイヤ)を足して、冷えて固まったら一体になるという現象です。接着剤で貼っているわけでも、パテで埋めているわけでもありません。
ここで問題になるのが、アークの熱は「表面」からしか入らないという点です。
薄い板なら、表面から熱を当てるだけで裏側まで溶けます。ところが板が厚くなると、表面だけが溶けて内部は溶けずに残ってしまう。この「溶けずに残った部分」が、いわゆる溶け込み不良です。
だから、あらかじめ削っておく
そこで登場するのが開先です。溶接する前に、母材の端をあらかじめ斜めに削って谷(溝)を作っておく。こうすればアークが谷の底まで届き、溶加材も奥まで流し込めます。
要するに、アークが通れる道を事前に掘っておくということです。開先は英語で groove(溝)と呼びますが、やっていることは文字どおり溝の加工です。
開先を取らずに厚板を突き合わせると、断面はこうなります。
- 表面:きれいなビードが乗っている(見た目は合格)
- 内部:ルート部が溶けておらず、切り欠きが残っている
- 結果:そこが応力集中点となり、疲労き裂の起点になる
表面のビードだけでは内部の状態が分からない。だから非破壊検査(RT・UT)が必要になるわけですが、そもそも開先形状が適切であれば、この種の欠陥は発生しにくくなります。
開先は、溶接時に母材同士がしっかり溶け合うためのスペースを確保する役割を持ち、橋梁・建築鉄骨・配管・圧力容器など、強度や気密性が求められる製品に多用されます。 出典:開先とは?溶接接合部の溝加工|板厚10mm超で必須の基礎知識(MONOSCOPE)
I型とV型:板厚4mmが最初の分かれ道
現場で使われる開先形状はいくつもありますが、まず押さえるべきは次の2つです。
I型開先(開先なし・突き合わせるだけ)
板の端をそのまま突き合わせるタイプです。斜めに削らないので「開先を取らない」とも言います。
- 適用板厚の目安:t < 4mm 程度
- ルート間隔:0〜3.2mm 程度
- メリット:開先加工が不要、溶着金属が少ない、歪みが小さい、コストが低い
- デメリット:厚板では裏まで溶けない
薄板であれば、アークの熱は素直に裏側まで届きます。わざわざ削る必要はありません。むしろ削ると溶かす量が増えて歪みが大きくなるので、逆効果です。
V型開先(片側から30°ずつ削る)
板の端を両方とも斜めに削り、断面がV字になるようにします。
- 適用板厚の目安:t ≦ 22.4mm 程度(これを超えるとX型・U型を検討)
- 標準的な角度:片側30°(合計60°)
- ルート面(削り残す平らな部分):2mm 程度(t≧6mmでは3mmとすることも)
- ルート間隔:2〜3mm 程度
厚板でも、V字に削っておけばアークが底まで届きます。片側からしか溶接できない配管(管の内側に手が入らない)では、このV型+裏波溶接が基本形になります。
さらに厚くなったら
| 板厚の目安 | 開先形状 | 特徴 |
|---|---|---|
| 4mm 未満 | I型 | 加工不要、最も安い |
| 4〜22mm | V型(片側30°) | 片面施工の標準。裏波が必要 |
| 20mm 超 | X型(両面V) | 溶着量が半減、歪みも相殺しやすい。両面から溶接できる場合のみ |
| 20mm 超 | U型・J型 | 溶着量が最小。加工コストは高い |
| 板厚差がある | レ型・K型 | 片方だけ削る。ノズル取付部などで多用 |
X型のほうが溶着量で有利にもかかわらず配管であまり使われないのは、管の内側から溶接できないためです。圧力容器の胴板の長手継手のように両面から手が届く場所では、X型が使われます。開先形状は強度だけでなく施工性(手が届くか)でも決まる、という点は設計側が押さえておく必要があります。
なぜ「30°」なのか:溶着金属の量を計算してみる
開先角度が「広いほど溶接しやすい」のであれば、45°でも60°でもよいことになります。それでも30°前後が標準とされているのは、角度を広げると溶かして埋める金属の量が急に増えるためです。実際に計算してみます。
計算の前提
単純化したV開先の断面積は、次の式で求められます。
溶着断面積 A = ルート間隔 g × 板厚 t + (t − ルート面 f)² × tanθ
(θ=片側の開先角度)
板厚 t=12mm、ルート面 f=2mm、ルート間隔 g=3mm として、角度だけを振ってみます。鋼の密度は7.85 g/cm³、余盛(もりあがり)は無視しています。
計算結果:角度を15°広げると溶着量は1.45倍
| 片側の開先角度 | 溶着断面積 | 溶着金属の重量 | 30°比 | 溶接時間の目安(溶着速度1.5kg/h) |
|---|---|---|---|---|
| 25° | 82.6 mm² | 649 g/m | 0.88倍 | 約26分/m |
| 30°(標準) | 93.7 mm² | 736 g/m | 1.00倍 | 約29分/m |
| 35° | 106.0 mm² | 832 g/m | 1.13倍 | 約33分/m |
| 40° | 119.9 mm² | 941 g/m | 1.28倍 | 約38分/m |
| 45° | 136.0 mm² | 1,068 g/m | 1.45倍 | 約43分/m |
※筆者による試算。実際は余盛・裏波・開先精度により変動します。
30°を45°に広げると、溶着金属と溶接時間がともに45%増えます。溶接棒の材料費だけでなく、溶接工の工数も1.45倍になるということです。100mの配管なら、13分/m × 100m = 約22時間分の差になります。
また、溶着量が増えるということは入熱量が増えるということでもあります。入熱が増えれば、
- 収縮量が増えて角変形(板が反る)が大きくなる
- 残留応力が大きくなる
- 熱影響部(HAZ)が広がり、靱性が落ちる
- ステンレスなら鋭敏化(クロム炭化物の析出)のリスクが上がる
つまり開先角度は、アークが届く範囲でできるだけ狭くするのが基本方針になります。その下限が経験的に30°前後だった、というのが標準値の由来です。
逆に、狭すぎるとどうなるか
もちろん狭くすればいいわけでもありません。25°を下回ると:
- 溶接棒(トーチ)の角度が取れず、開先の側面に溶け込まない(融合不良)
- スラグが谷底に残り、スラグ巻き込みが発生
- 手が入らないので、そもそも溶接工が嫌がる
「アークが届く最小角度」が30°付近だと覚えておけば、現場で「45°にしたい」と言われたときに、「なぜ広げたいのか(施工性の問題か、開先加工機の制約か)」を確認するという正しい会話ができます。
板厚が増えると溶着量は「2乗」で効く
同じ30°でも、板厚が変わると溶着量はこうなります。
| 板厚 t | 溶着断面積 | 溶着金属 |
|---|---|---|
| 6mm | 27 mm² | 214 g/m |
| 9mm | 55 mm² | 434 g/m |
| 12mm | 94 mm² | 736 g/m |
| 16mm | 161 mm² | 1,265 g/m |
| 19mm | 224 mm² | 1,757 g/m |
| 22mm | 297 mm² | 2,331 g/m |
板厚が2倍(12→22mm弱)になると、溶着量は約3倍になります。式の中に (t−f)² があるため、板厚は2乗で効いてきます。
厚板でX型やU型開先が使われるのは、この2乗の効き方が理由です。X型なら深さが半分になるので、(t/2)² = t²/4 の2箇所分、つまりV型のおよそ半分の溶着量で済みます。板厚が増えたら開先形状を見直す、というのはコストと品質の両方に効く判断です。
ルート面とルート間隔:溶け落ちと溶け込み不良のはざまで
ルート面(root face)=削り残す平らな部分
V開先を作るとき、板厚を全部斜めに削り切ってしまうと、先端がナイフエッジになります。ここにアークを当てると溶け落ちて穴が開きます。
そこで、1〜2mm程度の平らな部分を残します。これがルート面で、役割は溶け落ち防止のマージンです。
ルート間隔(root gap)=2枚の板のすきま
逆に、板をぴったり突き合わせると、谷底までアークが届かず未溶込みになります。そこで2〜3mm程度のすきまを空けます。これがルート間隔です。
ルート面とルート間隔は、互いに逆方向のリスクに対する調整代だと考えると整理できます。
| 項目 | 大きすぎると | 小さすぎると |
|---|---|---|
| ルート面 | 未溶込み(裏波が出ない) | 溶け落ち(穴あき) |
| ルート間隔 | 溶け落ち、溶着量増加 | 未溶込み |
開先の指示が「角度・ルート面・ルート間隔」の3点セットで書かれるのは、このためです。冒頭の「V開先 30°/ルート面 2/ルート間隔 3」は、この3つのバランスを指定しています。
開先角度が狭すぎると根元まで熱が届きにくく、広すぎると溶接量や入熱が増え、歪みや後処理が増えます。ルート面を1〜2mm残すことで、裏波溶接や裏当て金との組み合わせが可能になります。 出典:開先(かいさき)とは?種類、角度、ルート間隔、加工方法、検査など(施工管理の教科書)
仮付けでルート間隔が変わることがある
指示どおりにルート間隔を取ったはずが、仮付け(タック溶接)の後で縮んでいる、というケースがあります。
溶接は冷えるときに収縮します。長い継手を端から順に仮付けしていくと、収縮が累積して反対側のすきまが狭くなっていきます。結果として、終端側で未溶込みが出ることになります。
対策は、仮付けを端から順ではなく飛び石(両端→中央→その間)で行うことです。ボルトの締付け順序と同じ考え方で、収縮を分散させます。
すみ肉溶接と脚長:1mm足りないと17%弱くなる
開先を取らずに、板をL字やT字に組んで隅(すみ)を盛る溶接を**すみ肉溶接(fillet weld)**と呼びます。配管まわりではサポート、架台、ブラケット、ソケット溶接など、大半がこれにあたります。
脚長とのど厚
すみ肉溶接の断面は三角形です。
- 脚長(きゃくちょう、leg length):直角をなす2辺の長さ
- のど厚(throat thickness):三角形の最小断面の厚さ
等脚(2辺が等しい)すみ肉溶接では、幾何学的に次の関係になります。
のど厚 a = 脚長 z ÷ √2 ≒ 0.7 × 脚長強度を負担するのは、のど厚であって脚長そのものではありません。のど厚は施工後に直接測れないため、外から測れる脚長で代用して管理しています。すみ肉ゲージが脚長を測る形状になっているのは、このためです。
脚長とは、溶接金属の断面において直角をなす二辺の長さを指し、のど厚は溶接金属の最小断面の厚さを意味します。理論的には、等脚すみ肉溶接の場合、のど厚は脚長の0.7倍となります。 出典:すみ肉溶接とは|記号の書き方、脚長・サイズ・のど厚の意味を解説
実際に許容荷重を計算してみる
SS400相当(F=235 N/mm²)のすみ肉溶接の許容せん断応力度は、鋼構造設計の考え方で
fs = F ÷ (1.5 × √3) = 235 ÷ 2.598 ≒ 90.5 N/mm²有効長さ100mmのすみ肉溶接1本あたりの許容荷重を計算すると、こうなります。
| 脚長 z | のど厚 a | 許容荷重(有効長100mm) |
|---|---|---|
| 3mm | 2.12mm | 19.2 kN |
| 4mm | 2.83mm | 25.6 kN |
| 5mm | 3.54mm | 32.0 kN |
| 6mm(指示値) | 4.24mm | 38.4 kN |
| 7mm | 4.95mm | 44.8 kN |
| 8mm | 5.66mm | 51.2 kN |
※筆者による試算。実際の設計では規格・荷重条件・安全率に従ってください。
図面指示が脚長6mmで、現場の実測が5mmだった場合、その継手の耐力は約17%低下します。目視で6mmと5mmを見分けるのは難しいので、判断はすみ肉ゲージの実測値で行うことになります。
配管サポートのブラケットが振動で脱落した事例の原因を追うと、脚長不足か溶接長さ不足に行き着くことが多いです。一方で、脚長を指示より大きくすれば安全側かというと、そうでもありません。過大な脚長は入熱過多につながり、母材側のアンダーカットや、薄い母材の焼き切れを招きます。脚長は指示値どおりに管理するのが基本です。
差込溶接(ソケット)フランジの「1.6mmの隙間」
配管の現場で誤解されやすいのが、この隙間の扱いです。
差込溶接式(SW:Socket Weld)のフランジや継手は、管を差し込んで外側をすみ肉溶接する構造です。ここで起きやすいのが、確実に固定しようとして管を奥の段差まで突き当てたまま溶接してしまう、という施工です。これは規格上は不適合になります。
なぜ隙間が必要なのか
正しい手順は、いったん奥まで差し込んでから、約1.6mm(1/16インチ)引き戻して溶接することです。理由は2つあります。
- 熱膨張の逃げ場:溶接中、管の先端は数百℃まで上がって伸びます。奥に突き当てた状態だと逃げ場がなく、溶接金属が固まる過程で引張応力が集中し、ルート部にき裂が入ります。
- フランジ側との熱容量差:肉厚の違う部材が突き当たっていると、冷却速度の差でそのまま応力になります。
この1.6mmは、ASME B31.1/B31.3系の配管規格で要求されている寸法です。隙間を空けるのが正しいと知らないまま「しっかり差し込む」と、意図せず品質を落とすことになります。
ソケット溶接の脚長は「1.09 × 管の肉厚」
さらに、ソケット溶接のすみ肉脚長には最小値があります。ASME B31.3では、すみ肉溶接の最小脚長 = 1.09 × 管の呼び肉厚(tn)と規定されています。現場の手書きメモで「1.1t」と書かれているのは、これのことです。
具体的に計算するとこうなります。
| 管サイズ | 呼び肉厚 tn | 最小脚長(1.09tn) |
|---|---|---|
| 25A Sch40 | 3.4mm | 3.7mm |
| 50A Sch40 | 3.9mm | 4.3mm |
| 25A Sch80 | 4.5mm | 4.9mm |
| 50A Sch80 | 5.5mm | 6.0mm |
ソケット溶接にも、管の肉厚より1割厚く盛るという基準があるということです。逆に言えば、脚長が管の肉厚より薄ければ、その溶接部は管本体より弱くなり、そこが破断点になります。
ソケット溶接式フランジは、フランジ内部の段差まで管を差し込み、外側を隅肉溶接するタイプで、位置決めしやすく主に小口径配管に使われます。管端と段差との間には熱膨張などを考慮した適切な隙間を設けて施工します。 出典:フランジを接続形状から知る ~その3 SW(ソケット溶接式)~(マンガでわかる配管基礎知識)
図面の溶接記号を読む:最低限これだけ
溶接記号はJIS Z 3021(国際規格ではISO 2553がほぼ同等)で規定されています。全部覚える必要はありません。プラント現場で9割方出てくるのは、次のルールだけです。
記号の3要素
- 矢:どこを溶接するか指す線
- 基線:水平の線
- 基本記号:溶接の種類を表す図形
上か下かで意味が変わる
記号を基線のどちら側に書くかで、溶接する面が変わります。
- 基線の「下側」に記号がある → 矢の指している側(矢の側)を溶接する
- 基線の「上側」に記号がある → 矢の反対側を溶接する
「下が矢の側、上が反対側」。読み違えると、反対面を溶接した部材が出来上がります。
よく出る基本記号
| 記号 | 意味 |
|---|---|
| 三角形(△の直角三角形) | すみ肉溶接 |
| V字 | V形開先溶接 |
| 平行な2本線 | I形開先(突合せ) |
| レ字 | レ形開先(片側だけ削る) |
| 半円 | U形開先 |
| ○(基線と矢の交点) | 全周溶接 |
| 旗(🚩のような記号) | 現場溶接 |
数字の読み方
- 記号の左の数字 = すみ肉なら脚長、開先なら深さ
- 記号の右の数字 = 溶接長さ、または「本数 × 長さ(ピッチ)」
- 例:
6 △ 100→ 脚長6mmのすみ肉溶接を100mmの長さで - 例:
6 △ 3×50(150)→ 脚長6mm、長さ50mmの断続すみ肉を、ピッチ150mmで3か所
基線と矢の交点についている小さな「○」を見落とすと、全周溶接すべきところを片側だけ溶接してしまいます。配管のサポート溶接では特に注意が必要な記号です。
開先まわりで起きやすい失敗5選
寸法指示が正しくても、施工の前後で品質が落ちることがあります。現場で見かける典型例を挙げておきます。
1. 開先面の油と錆を落とさずに溶接した
開先の切削面に切削油やマーキングペンのインクが残っていると、ブローホール(気孔)の温床になります。開先加工から溶接まで日が空くと、断面から錆びます。開先面は溶接直前にワイヤブラシとアセトン等で清掃するのが基本です。
2. ステンレスに炭素鋼のワイヤブラシを使った
ステンレスの開先面を、炭素鋼のワイヤブラシで磨いてしまうと鉄粉が転写して「もらい錆」が発生します。ステンレス専用ブラシを使う必要があり、工具箱ごと分けている工場も多くあります。
3. ガス切断したままの開先面で溶接した
ガス切断面には酸化スケールと、硬化した層が残っています。特に高張力鋼では割れの起点になります。切断後にグラインダで1〜2mm削り落とすまでが開先加工の手順です。
4. 板厚差のある部材を段差のまま突き合わせた
肉厚の違う配管や板をそのまま突き合わせると、段差部分に応力集中が生じます。規格上は、厚い側を1:3程度のテーパーに削って滑らかにつなぐ(テーパー加工)ことが要求されます。Sch40とSch80を継ぐようなケースで見落とされがちです。
5. 仮付けを本溶接で溶かし込まなかった
仮付け(タック)は、本溶接の中に溶かし込んで消えるのが前提です。仮付けが厚すぎたり、開先の外に盛られていたりすると、そのまま残って融合不良になります。仮付けも本溶接の一部として品質管理の対象に含めます。
設計・保全担当が現場で使えるチェックリスト
ここまでの内容を、確認項目の形でまとめます。
図面を書く/レビューするとき
- 板厚に対して開先形状(I/V/X/U/レ)が妥当か
- 開先角度・ルート面・ルート間隔の3点セットが指示されているか
- 両面から施工できるか(できないならX型は指定できない)
- すみ肉の脚長が指示されているか(「適当に」はNG)
- 全周溶接なら「○」が付いているか
- 板厚差がある部位にテーパー指示があるか
現場で立ち会うとき
- 開先面が清浄か(油・錆・スケール・インク)
- ルート間隔が仮付けで縮んでいないか
- すみ肉ゲージで脚長を実測したか(目視では1mm差を判別できない)
- ソケット溶接で約1.6mmの隙間を確保しているか
- ステンレス用の工具を使い分けているか
トラブルが起きたとき
- 破面の起点はルート部か止端部か(ルート=未溶込み、止端=疲労を疑う)
- 脚長は指示どおりだったか(1mm不足で耐力は約17%減)
- 入熱過多による変形・軟化がなかったか
まとめ:3つの数字はトレードオフの調整結果
要点を整理します。
- 開先は「アークが底まで届く道」を作るための加工。厚板を開先なしで溶接すると内部に未溶込みが残り、そこが疲労き裂の起点になる。
- 開先角度30°は「アークが届く最小角度」。45°に広げると溶着金属は1.45倍、溶接時間も1.45倍、入熱も増えて変形と残留応力が悪化する。
- ルート面は溶け落ち防止、ルート間隔は未溶込み防止。相反するリスクへの保険なので、必ず3点セットで指示する。
- すみ肉溶接で強度を負担するのは「のど厚」(≒脚長×0.7)。脚長が6→5mmに減ると耐力は約17%低下する。目視ではなくゲージで測る。
- 差込溶接は約1.6mm引き戻して溶接する。脚長は管の呼び肉厚の1.09倍が最小値。
冒頭の「V開先 30°/ルート面 2/ルート間隔 3」は、未溶込みと溶け落ちの両方を避けながら、溶着量と入熱を抑えるという条件を満たす組み合わせとして決まっているものです。
したがって、現場から角度や脚長の変更を相談されたときは、「規格でそう決まっているから」ではなく、どのリスクが増えてどのコストが減るのかという観点で判断できます。開先角度を45°に広げれば施工性は上がりますが、溶着量と入熱が1.45倍になる。その交換条件が妥当かどうかを、継手の重要度と工程から判断する、という順序になります。
あわせて読みたい記事
- 【知らないとやばい】配管溶接をする場合の注意点を解説!【プラント配管設計】
- 【失敗しない配管設計法】プラント配管設計がわからない?その勉強法と基本を解説!
- 【プラント配管設計の基礎】これで完璧!配管サポートの考え方!【配管支持、強度計算、設計、基準】
- 【プラント設計の基礎】プラントでは必須の配管について解説します!
- 【プラント設計の基礎】ボルトについていろいろと考えてみる
さらに学びたい人へ:おすすめ書籍
開先形状や溶接記号は、手元に1冊あると確認が早く済みます。現場で使いやすいものを挙げておきます。
- 図解入門 現場で役立つ溶接の知識と技術(秀和システム) — 溶接の原理から現場のポイントまで、図表が豊富。新人が最初の1冊にするならこれ。
- トコトンやさしい溶接の本(安田克彦/日刊工業新聞社) — 見開き完結で読みやすい入門書。通勤時間で読み切れます。
- 安田克彦の溶接道場 「現場溶接」品質向上の極意(日刊工業新聞社) — 現場で起きるトラブルとその原因に踏み込んだ実務書。中堅以上向け。
- ア-ク溶接入門(溶接の入門シリーズ1/日本溶接協会) — 溶接協会の公式テキスト。基礎を体系的に押さえたい人に。
- 溶接・接合技術入門(溶接学会) — 学会編纂。冶金的な背景まで踏み込みたい人向け。
コメント