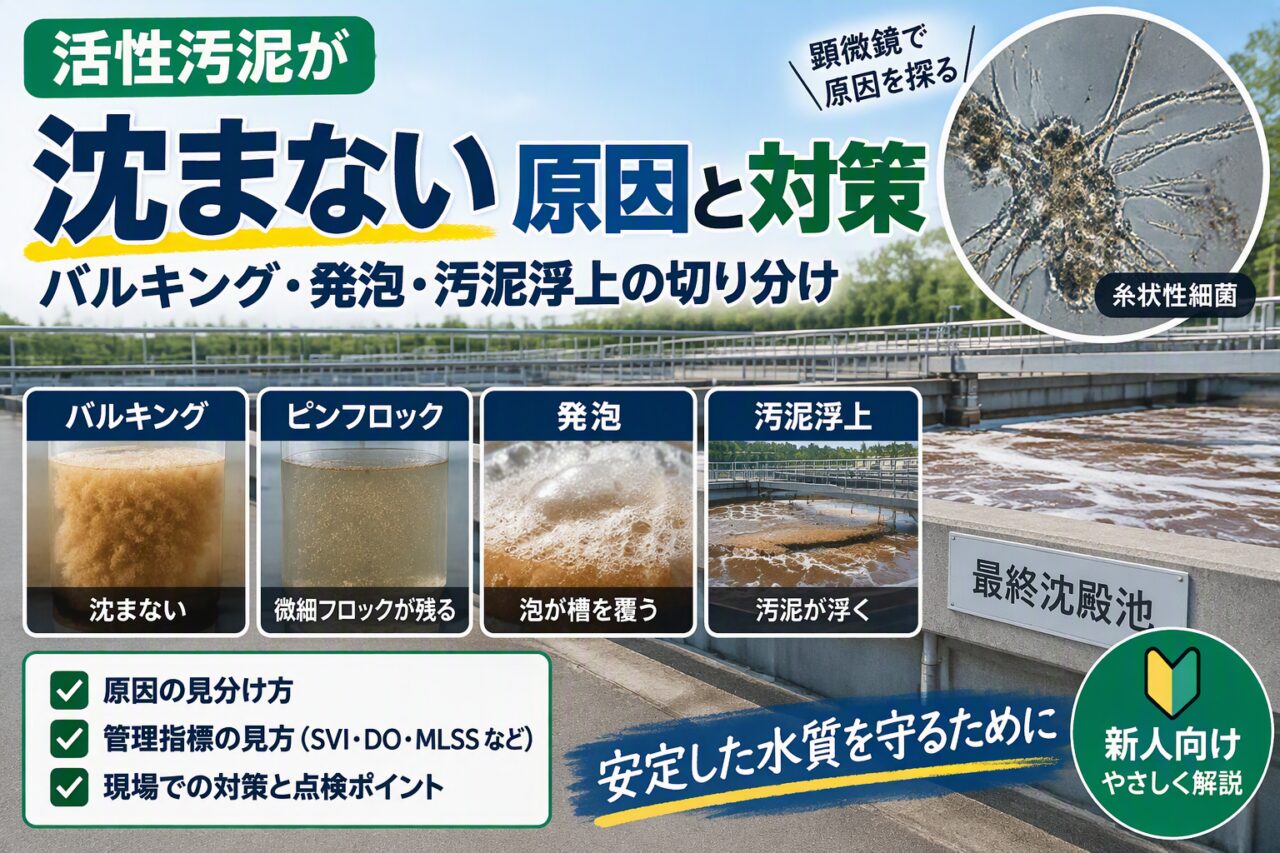
活性汚泥が沈まない原因と対策|バルキング・発泡・汚泥浮上の切り分け
活性汚泥処理で「汚泥が沈まない」という異常が発生した場合、原因は一つではありません。糸状性細菌の増殖、粘性物質の生成、負荷変動、DO不足、栄養バランスの偏り、毒性物質の流入、沈殿槽内での脱窒などが、似た外観の異常を引き起こします。
そのため、対策を決める前に、バルキング、ピンフロック、発泡、汚泥浮上を区別し、SV30、MLSS、SVI、DO、pH、流入条件および顕微鏡所見を組み合わせて確認する必要があります。活性汚泥処理では、微生物の状態が流入負荷、水温、pH、DO、栄養バランスなどによって変化するため、機械設備とは異なる管理が必要になります。
本記事では、社内講習資料をもとに、現場で確認される症状から原因を絞る手順と、保全担当者が確認すべき周辺機器を整理します。なお、本文中の管理値はいずれも一般的な目安であり、実際の管理範囲は施設ごとに異なります。
1. 活性汚泥は「微生物群の状態を維持する」運転
1-1 活性汚泥法の考え方
活性汚泥法は1914年に英国で開発された、有機性排水に対する世界でもっとも普遍的な処理方式です。排水と活性汚泥を混合して曝気し、好気性微生物の代謝によって浮遊物や溶解性物質を吸着・酸化・同化し、最終的に沈降しやすい汚泥に変換して水から除去します。
ここで重要なのは、吸着・酸化・沈殿という3つの単位操作が、バランスよく成立していなければならないということです。物理化学的な処理のように「装置に入れれば決まった結果が出る」わけではありません。微生物の凝集体に依存しているため、良好時の汚泥の状態を把握しておくことが、異常時の原因究明の手がかりになります。
日々の記録が財産になるという点では、回転機の状態監視と同じ発想です。設備はなぜ壊れるのか?強制劣化と点検の考え方で触れた「正常を知らなければ異常はわからない」は、排水処理にもそのまま当てはまります。
1-2 汚泥は有機物を取り込んで増殖する
排水中の有機物は、汚泥に酸化吸収され、一部は細胞に転換合成され、一部は呼吸のエネルギーに使われます。吸収されなかった分が処理水に残ります。汚泥の生成量は次式で表されます。
ΔS = f・Si + a・Lr − b・S
- ΔS:正味の汚泥生成量(kg/日)
- Si:流入水中のSS量(kg)、f:分解されない割合
- Lr:除去BOD量(kg)、a:除去BODの汚泥への転換率
- S:MLSS量(kg)、b:汚泥の自己酸化率
講習資料では、a・bの値は排水の種類、汚泥の性状、処理方式によって異なるとしたうえで、a = 0.4〜0.6、b = 0.05〜0.1/日 に収まる例が多いと示されていました。余剰汚泥の引抜量を検討する際の目安として扱い、実際の係数は自施設の汚泥発生量実績から逆算して確認します。
2. 現場で押さえる管理指標
トラブルの切り分けは、指標の「正常範囲」を知っていることが前提になります。まずは自施設の通常値と管理範囲を把握してください。
【注意】以下の数値は講習資料および公開資料に示された一般的な目安です。 実際の管理値は、設備の設計条件、排水性状、処理方式、硝化の要否、放流基準、および通常運転時の実績値に基づいて設定してください。すべての工場排水に共通する固定値ではありません。
2-1 曝気槽で見る指標
| 指標 | 意味 | 管理のめやす |
|---|---|---|
| MLSS | 曝気槽内の活性汚泥濃度(乾燥重量) | 施設の設計値に従う |
| MLVSS/MLSS | 有機分の比率=真の微生物量に近い | 下水で70〜80%。工場排水では業種により70〜92% |
| SV30 | 1Lメスシリンダーで30分静置した沈殿汚泥の体積比(%) | 日々の変化を追う |
| SVI | 汚泥1gが占める容積(mL) | 良好域は公開資料によって50〜150、80〜150、100〜150など幅がある。200超はバルキングを疑う目安 |
| BOD負荷 | 汚泥単位重量あたりの有機物負荷 | 0.1〜0.2 kg-BOD/kg-SS・日 |
| DO | 溶存酸素 | 前段0.5〜2.0mg/L、後段1.0〜4.0mg/L |
| 水温 | — | 好気処理適温20〜35℃。13℃以下・42℃以上は処理限界 |
| pH | — | 6.5〜8.0を保持 |
| HRT | 曝気槽の水理学的滞留時間 | 一般に4〜24時間 |
| 汚泥日令 | 曝気槽内の汚泥平均滞留時間 | 下水処理場で3〜7日 |
| SRT | 汚泥滞留時間 | 一般に5〜15日。難分解性排水では長くとる |
SVIは、SV30とMLSSから次式で求まります。
SVI(mL/g) = SV30(%) × 10,000 ÷ MLSS(mg/L)
MLSS 2,000mg/L、SV30が30%なら SVI = 30 × 10,000 ÷ 2,000 = 150。ぎりぎり良好側です。同じSV30でもMLSSが1,200mg/Lまで落ちていればSVIは250となり、バルキング域に入ります。SV30だけを見ていると異常を見逃すのはこのためです(JARUS「汚泥管理と微生物」)。
なお、SVIが著しく低い場合の原因は無機分の増加だけではありません。汚泥の高密度化、老化、フロックの微細化なども考えられるため、SVIの数値だけで原因を確定せず、顕微鏡所見や処理水の透視度とあわせて判断します。良好域の目安も資料によって幅があるため、重要なのは絶対値よりも自施設の通常値からの変化です。
2-2 沈殿槽で見る指標
沈殿は粒子の沈降速度に支配されます。層流域(レイノルズ数Re≦1)ではストークスの式が成立します。
V = g・D²(ρs − ρ) ÷ 18μ
ただし実際の工場排水の浮遊物は球形ではなく、壁面の影響や温度差による対流、風による攪乱、槽内構造物による偏流があるため、計算どおりの分離効果は得られません。実務では水面積負荷で管理します。
水面積負荷(m/h) = 処理水量(m³/h) ÷ 沈殿槽水面積(m²)
活性汚泥排水では 0.4〜0.7m/h が目安です。生産量が増えて処理水量が上がると、この値が適正域を超えて汚泥リークの危険度が高まります。増産の話が出たら排水処理の水面積負荷を確認するのは、生産技術担当者として覚えておきたい習慣です。
なお、バルキングなどで沈降性が低下している場合、水面積負荷だけでは固液分離性能を評価できません。SVI、汚泥界面の高さ、固形物負荷なども併せて確認します。
2-3 栄養バランス
微生物の活性は、有機物の性状と濃度、そして窒素・リンとのバランスで決まります。一般論として、
BOD : N : P = 100 : 5 : 1
が目安です。窒素はタンパク質の構成に、リンはATPをはじめとするエネルギー反応に必要です。食品工場の排水のように炭水化物・油脂に偏った原水では、窒素とリンが構造的に不足することがあります。ここが後述するバルキングの典型的な引き金になります。
3. 症状別・トラブルの切り分け
以下では、現場で確認される症状ごとに原因と確認項目を整理します。
3-1 バルキング:汚泥が沈まない
症状:沈殿槽で汚泥の沈降性が悪化し、汚泥界面が上昇して処理水側に汚泥がリークする。SVIが200を超える。メスシリンダーのSV30が30分経っても分離しない。
主な原因は4つです。
(a) 高負荷+DO不足の慢性化 溶解性BODによる高負荷状態が続き、DOが低いまま運転されている状態です。生産品目の変更で原水のBODが上がったにもかかわらず、ブロワの風量が従来のままという条件で発生します。
(b) BOD:N:Pのバランス崩れ(特にリン不足) 栄養が不足すると、微生物は多糖類を細胞外に分泌して汚泥内に蓄積します。これが粘性を生み、沈降性を落とします。
(c) 炭水化物・脂肪性物質の流入 油脂を好む糸状菌が優占し、分解過程で沈降性の悪い汚泥をつくります。
(d) 原水の腐敗 調整槽での滞留が長く、嫌気性細菌による分解で有機酸が生成された原水や、腐敗汚泥が多量に流入した場合。
予防
- (a)に対して:曝気槽の増設、汚泥濃度アップ、凝集処理によるBOD低下、散気装置の改善、返送量アップ
- (b)に対して:窒素・リン栄養剤の常時補給
- (c)に対して:凝集加圧浮上によるSS・油脂の除去、油分分解剤の使用
- (d)に対して:原水調整槽の散気装置改善、pH調整の導入
日常運転での対策
- 余剰汚泥引抜による適正汚泥濃度化
- 曝気風量の強化
- 返送汚泥量アップ、または循環ポンプ導入による汚泥の循環
- 薬品添加による沈降性の向上
緊急時の対応
- 汚泥の引抜および良性汚泥(種汚泥)の投入
- 栄養剤の添加による良性汚泥の増殖
糸状菌の抑制を目的とした薬剤処置(塩素処理など)は実務上行われることがありますが、添加位置や添加量を誤ると正常なフロック形成菌まで損ない、処理機能そのものを低下させます。まず負荷・DO・栄養バランス・原水腐敗といった運転条件の是正を優先し、薬剤処置を行う場合は、原因菌の推定、添加位置・添加量、処理水への影響を確認したうえで、水処理専門会社の指導下で実施してください。
良性汚泥を他工場や下水処理場から調達する場合、手配に数日を要します。SVIが自施設の通常値から継続的に上昇し、150〜200に近づいた場合は、DO、負荷、pH、栄養バランス、顕微鏡所見の確認に着手することで、緊急対応に至る確率を下げられます。平常時のSVIが160前後で安定している施設もあるため、150という数値そのものを異常の判定値として扱わないでください。
3-2 ピンフロック:沈むが処理水がスッキリしない
症状:汚泥の沈降そのものは良好なのに、処理水中に微細なフロックが多数浮遊し、透視度が上がらない。
原因は3通りに分かれます。
その1:汚泥がやせて解体ぎみ 保持している汚泥量に対して有機物負荷が不足している状態です。余剰汚泥の引抜が不適当で汚泥が老朽化した場合や、工場の停止で負荷が落ちた場合に発生します。長期休業明けに処理水の透視度が低下する場合は、この原因を最初に確認します。 → 対策:余剰汚泥引抜による負荷の適正化。工場停止時は栄養剤やストック水を投入し、曝気を停止または間欠運転にする。
その2:毒性物質の流入ショックによるフロック破壊 酸・アルカリ、界面活性剤、難分解性物質、硫化物など。洗浄作業で使った薬液が排水側に流れたときに起こります。CIP(定置洗浄)を実施している工場では、COPとCIPの洗浄排液がそのまま流れ込んでいないかを疑います。 → 対策:回復に時間がかかるため早期対応が必要。汚泥の入れ替え、微生物製剤のシーディング。
その3:急激な負荷増加 菌が対数増殖期に入り、未分解分や菌体が濁りとして現れます。流入水量に対して調整槽が小さい施設で起こりやすい。 → 対策:無機凝集剤やカチオン系高分子剤の添加、基質に適合した微生物剤の投入。
現場での確認項目:ピンフロックは流入条件の変化が引き金になる場合が多いため、生産停止、品種切替、洗浄条件の変更、薬液の入替の4点を工場側に確認します。これらで説明がつかない場合は、汚泥日令と余剰汚泥引抜量の推移を確認します。
3-3 発泡:泡が曝気槽を覆う
泡は色と質で原因を絞り込めます。
| 泡の外観 | 推定される状態 |
|---|---|
| 白い綿状で石けんのような泡 | 若い菌体汚泥 |
| 褐色で粘り気のある泡 | 古い菌体汚泥 |
| 明褐色で砕けやすい泡 | 通常の汚泥。散水スプレーで制御できる |
| 槽を覆い沈殿槽へ移行してスカム層をつくる泡 | 異常。以下の4類型を疑う |
1. ズーグレア性粘性バルキング 有機酸など高濃度の易分解性有機物の流入により多糖類が形成・保持される。 → 有機酸の生成抑制、汚泥負荷量の低減、分散投入。
2. 栄養分欠乏型粘性バルキング 窒素・リンの不足により多糖類が細胞外に分泌され蓄積する。 → 窒素・リンの添加。
3. 界面活性剤・毒物の流入 界面活性剤は発泡そのもの、毒物は細胞破壊によって一時的に発泡を起こす。 → 流入の抑制、残存成分の追い出し・希釈、栄養剤の添加。
4. 油脂を好む細菌による発泡 油脂の存在下でDO・水温・油脂濃度に応じた糸状菌が優占し、その分解過程で発泡する。 → 油分流入抑制、十分な酸素供給、表面の泡を系外へ排出、汚泥日令の短縮(引抜を増やす。講習資料では5〜6日以下が目安として示されていました)。菌種によっては塩素処理が有効な場合もありますが、前述のとおり薬剤処置は専門会社の指導下で実施してください。
3-4 沈殿槽の汚泥浮上:4つのパターン
沈殿槽に汚泥が浮くと堰が閉塞し、SSがそのまま放流されます。見た目が似ていても原因は異なります。
(a) 豆腐状の汚泥塊が浮上する 原因:沈殿槽内での汚泥の堆積・腐敗、かき寄せ機の不具合、沈降促進剤の過大使用。 対策:かき寄せ機の回転数アップと点検、返送汚泥量のアップ、槽清掃、促進剤の最適化。 → かき寄せ機の駆動部は保全の守備範囲です。 減速機の異音やチェーンの伸びを定期点検項目に入れておきましょう。回転機の異常兆候の拾い方は機械の「壊れかけ」はなぜ振動でわかる?が参考になります。
(b) 赤い塊状のスカムが浮く 原因:アエオロソマ(ベニアブラミミズ)。SRTが長く消化が進んだ条件で発生しやすく、負荷変動で酸欠になると水面に出てきます。 対策:SRTの低減、負荷量の見直し、返送率アップ。
(c) 下部から気泡が発生し、気泡を含んだ汚泥塊が浮く 原因:脱窒です。曝気槽で硝化が進んで硝酸が生成され、沈殿槽の滞留中に脱窒が起きて窒素ガスが発生しています。 対策:処理水BODを10mg/L以下に保つ、間欠曝気などで曝気槽DOを抑えて硝化を抑制する、返送率を上げて沈殿槽の滞留時間を短くする。
(d) 水面が白濁し、白いボール状の塊が浮く 原因:多量の油脂類の流入。油脂成分が細かく分散して流出し、一部が水面で丸く固化したものです。 対策:油脂類の流入濃度を抑える(講習資料では30mg/L以下を目安として提示。許容値は処理方式と設計条件で異なります)。緊急対応として希釈水の投入と汚泥の入替投入、長期的にはDOの保持と負荷低減。
4. 硝化の要否を放流条件と設備能力から判断する
窒素が多量に存在すると、細胞構成に使われなかった分が亜硝酸化菌・硝酸化菌によって酸化されます。
NH₄⁺ + 3/2 O₂ → NO₂⁻ + H₂O + 2H⁺ NO₂⁻ + 1/2 O₂ → NO₃⁻
このとき、窒素1gあたり約4.6gの酸素が消費されます。ブロワの電力に直結する数字です。
意図しない硝化が進行すると、(1)酸素消費が増えて動力を消費する、(2)沈殿槽で脱窒が起きて汚泥が浮上する、(3)亜硝酸塩が蓄積してCODが増大する、といった不利益が生じます。
ただし、窒素除去が要求されない施設でも、硝化を意図的に抑制するかどうかは、アンモニア性窒素、亜硝酸性窒素、全窒素、pH、DO、SRTおよび放流条件を確認して判断します。放流水の窒素基準だけでなく、受入先の条件や地域協定、臭気、安全性も関係します。DOだけを下げる操作は、BOD処理の悪化や臭気発生につながる可能性があるため、単独では実施しません。
また、「DOは高ければ高いほど良い」というわけでもありません。必要以上の曝気は電力を消費するほか、過大な撹拌・せん断や長SRTと組み合わさることで、フロックの微細化を助長する場合があります。ブロワの吐出圧や風量を「とりあえず上げておく」前に、DO計の指示値と処理水質の両方を確認してください。省エネの観点は【新人向け】工場の圧縮空気(エア)入門と同じ考え方です。
5. 異常を感じたときの初動30分
分析結果が出るまでには時間がかかります。その場で判断材料を集める手順を示します。
- SV30を採る(30分)。同時に色・においを記録する。良好な汚泥は茶褐色で、味噌汁のようにふわふわしたフロックを形成します。黒色なら嫌気化、灰白色なら汚泥のやせ、白い泡立ちなら界面活性剤を疑います。
- MLSSを測り、SVIを計算する。SV30だけでは判断できません。
- 上澄水を観察する。透明なら沈降不良(バルキング)、微細フロックが浮いていればピンフロック。
- DO計とpH計の指示を見る。DOが0に張り付いていれば酸素不足、pHが5台なら硝化か原水の有機酸です。
- 工場側に「前日から何を変えたか」を確認する。品種切替、設備洗浄、薬液交換、生産停止。流入水質・水量の変化は、活性汚泥側の異常に先行することが多く、優先して確認します。
- 顕微鏡があれば観察する。100〜400倍の一般的な観察では、個々の細菌を詳細に同定することは困難です。一方、フロックの状態、糸状性細菌の増加、原生動物の構成などは運転状態を判断する材料になります。観察では原生動物より先に、フロックの大きさ・分散化・糸状菌の有無を確認します。
なお、糸状菌は増えれば沈降性を悪化させますが、フロックの骨格をつくり浄化の一端を担ってもいます。「糸状菌=悪」と単純化しないことも、講習資料で繰り返し強調されていた点でした。
6. 設備担当者として押さえる周辺機器
排水処理のトラブルは、生物側だけでなく機械側が原因のこともあります。保全担当として日常点検に入れておきたい項目です。
| 機器 | 見るところ | 不具合が招く症状 |
|---|---|---|
| ブロワ | 吐出圧の上昇、フィルタ差圧、軸受温度 | DO低下 → バルキング |
| 散気管(ディフューザー) | 気泡の分布、閉塞による偏り | 局所的な酸素不足 |
| 返送汚泥ポンプ | 流量、電流値、軸封部の漏れ | 返送不足 → 沈殿槽の汚泥堆積・腐敗 |
| かき寄せ機 | 減速機の異音、チェーン伸び、レーキ位置 | 汚泥堆積 → 豆腐状スカム |
| 脱水機 | ろ布の目詰まり、圧搾圧、ろ液SS | 汚泥処理の停滞 → 系内の汚泥滞留 |
返送汚泥ポンプの流量低下は、ポンプ側の異常と配管側の閉塞の両方が考えられます。切り分け手順はポンプが水を吸わない・流量が出ないときの原因切り分けと同じ流れで進められます。軸封部からの漏れについてはグランドパッキンとメカニカルシールの見分け方を参照してください。
脱水機については、講習資料で含水率の目安としてベルトプレスで80〜83%、汚泥回収率はメーカー設定95%以上に対し実務では98%以上を目標とする、という数字が示されていました。いずれも機種と汚泥性状に依存するため、自機の仕様書と実績値で確認してください。ろ液のSSが高ければ、それがそのまま系内に戻って負荷になります。
7. まとめ
- 活性汚泥は装置ではなく微生物群の状態を維持する運転。良好時の状態を記録しておくことが異常時の判断材料になる
- SV30だけで判断しない。MLSSと組み合わせてSVIを出す。絶対値より自施設の通常値からの変化で見る
- バルキングの原因は「高負荷+DO不足」「N・P不足」「油脂・炭水化物」「原水の腐敗」の4類型
- ピンフロックは工場側の変化(停止・品種切替・洗浄・薬液)を聞けば大半が絞り込める
- 沈殿槽の汚泥浮上は、堆積腐敗・アエオロソマ・脱窒・オイルボールの4パターンで見分ける
- 本文の管理値はすべて一般的な目安。設計条件・排水性状・放流基準に基づく自施設の値を優先する
- 硝化は窒素1gあたり酸素4.6gを消費する。ただしDOを下げる操作は、水質・pH・SRT・放流条件を確認したうえで判断する
- ブロワ・散気管・返送ポンプ・かき寄せ機は保全の守備範囲。機械側の劣化が生物側の異常として現れる
排水処理は生産工程から見れば「出口の設備」ですが、放流基準の超過は操業停止に直結するため、工場全体のリスク管理上は優先度の高い設備です。担当になった場合は、SV30を毎日同じ時刻・同じ採取点で測定し、MLSSとあわせて記録するところから始めます。良好時の数値が蓄積されるほど、異常時の判断が容易になります。
参考書籍
水処理は独学しにくい分野ですが、現場向けの良書がそろっています。
- 今日からモノ知りシリーズ トコトンやさしい水処理の本(オルガノ株式会社開発センター/日刊工業新聞社) — 見開き1テーマ。排水処理の全体像を最短で掴むのに向いています。
- これでわかる水処理技術(現場の即戦力)(吉村二三隆 著/栗田工業 監修/技術評論社) — 現場の運転管理に踏み込んだ内容で、担当になった初年度に置いておきたい一冊です。
- 図解入門 よくわかる最新水処理技術の基本と仕組み[第3版](和田洋六/秀和システム) — 生物処理だけでなく膜・イオン交換まで幅広く扱っています。
- 基礎からわかる水処理技術(タクマ環境技術研究会/オーム社) — 計算式を含めて理論から押さえたい方向けです。
- 公害防止管理者 水質関係 超速マスター 第4版(公害防止研究会/TAC出版) — 資格取得を通じて体系的に学びたい場合の入口として。
コメント