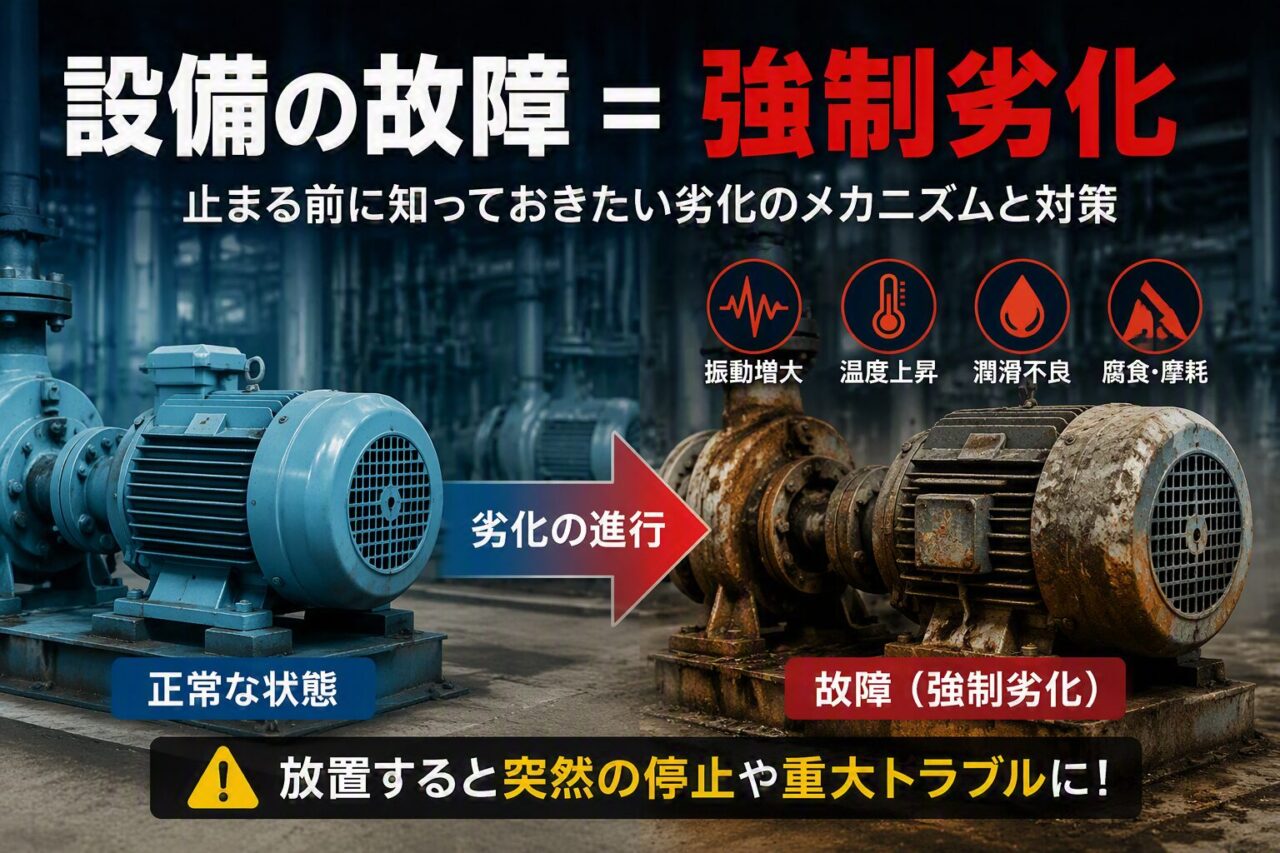
現場では「昨日まで動いていたのに急に止まった」「特に前兆はなかった」という報告をよく耳にします。その結果として、「勝手に壊れた」という表現が使われることがあります。
しかし信頼性工学の立場では、故障は原因不明の偶発事象としては扱われません。設備の劣化には大きく分けて二つの経路があり、このうち「寿命に達して壊れたもの」が占める割合は、実際の現場で発生する故障の中では必ずしも多くありません。より多く見られるのは、使い方や手入れの不足によって劣化が早められた結果として発生する故障です。これを設備保全の分野では 強制劣化 と呼びます。
本記事では、新人のプラントエンジニア・保全員・生産技術の担当者を対象に、次の三点を整理します。
- 設備が劣化・故障するメカニズムを、JIS用語と現場の用語の対応関係として整理する
- 1台の設備の不調が生産ライン全体に与える影響を、信頼度の計算で確認する
- 日常点検が有効に機能する理由と、点検記録が形骸化する構造的な原因を定量的に示す
いずれも仮定値を置いた試算ですので、手元の電卓で追える形にしてあります。自社の設備の数値に置き換えて検討する際の出発点として利用いただければと思います。
なお、設備保全という業務そのものの全体像については 【プラントメンテナンス】設備保全の超基礎知識!TPMとかいう前にまずこれ読んで! で解説しています。本記事はそのうち「なぜ壊れるのか」「なぜ点検するのか」の二点に絞って掘り下げたものです。
まず用語を整理する:JISは「劣化」と「故障」を別の概念として定義している
現場の会話では「壊れた」「調子が悪い」「そろそろ限界だ」といった表現が同じ意味で使われがちです。しかし保全の実務では、これらを区別して扱えるかどうかが、状態の把握精度に直結します。
日本産業規格 JIS Z 8115:2019(ディペンダビリティ(総合信頼性)用語) は、この分野の用語を国際規格 IEC 60050-192 をベースに定義しています。本記事に関係する部分を抜き出すと次のとおりです。
| 用語 | JIS Z 8115 の定義(要旨) |
|---|---|
| 劣化 | 要求事項に合致するための、アイテムの能力における有害な変化 |
| 劣化状態 | 能力は低下しているが、まだ許容できる程度の性能である状態 |
| 故障 | アイテムが要求どおりに実行する能力を失うこと(=事象) |
| フォールト(故障状態) | 内部の状態に起因して、要求どおりに実行できない状態 |
| 故障メカニズム | 故障に至る過程(物理的・化学的など) |
この定義から、実務上重要な点が三つ読み取れます。
① 劣化は「変化」、故障は「事象」、フォールトは「状態」である。
劣化は時間をかけて進行する変化を指し、故障はある時点で発生する出来事を指します。フォールトはその結果として継続する状態です。軸受を例にとれば、転動面が摩耗していく過程が劣化、焼き付いた時点が故障、回転できない状態が続いているのがフォールトにあたります。
② 規格上、「劣化状態」というグレーゾーンが明確に定義されている。
JISは「能力は低下しているが許容範囲内」という状態に、独立した用語を与えています。保全活動の価値は、この劣化状態を早期に発見し対処できる点にあります。故障が発生してから対応するのは事後処置であり、劣化状態のうちに兆候をとらえることが予防保全の本質です。
③ 故障には必ず「メカニズム」が存在する。
JISは故障メカニズムを「故障に至る過程」と定義しています。規格の立場からしても、故障は原因不明の事象ではなく、物理的・化学的な過程を経て発生する現象として扱われています。冒頭の「勝手に壊れた」という表現は、規格の定義とは整合しないことになります。
劣化の二分類:自然劣化と強制劣化
自然劣化:使用に伴い不可避に進行する劣化
TPM(Total Productive Maintenance:全員参加の生産保全)では、劣化を自然劣化と強制劣化の二つに分類します。
自然劣化は、適切な条件で使用していても避けられない劣化を指します。摺動部の摩耗、ゴム材の硬化、金属材料の疲労、絶縁材料の経年変化などが該当します。これらは材料の物理的・化学的性質に起因するため、発生そのものをなくすことはできません。JIS Z 8115 でいう「摩耗故障(劣化故障)=使用において課されるストレスによって引き起こされる累積的劣化による故障」や「経時故障(経年故障)」がこれにあたります。
自然劣化への対応は、寿命を予測したうえで機能喪失前に交換することが基本となります。後述する時間基準保全(TBM)や状態基準保全(CBM)が適用される領域です。
強制劣化:使用条件・保全条件の不備によって加速される劣化
一方、強制劣化は、本来であれば発生しない、あるいは緩やかに進むはずの劣化を、使い方や手入れの不足によって加速させてしまうものです。具体例としては次のようなケースが挙げられます。
- 清掃が不十分なため、切粉や粉じんが摺動部に侵入し摩耗が進行する
- 給油が不十分なため、油膜が切れて金属接触が生じる
- 増締めが行われず、ボルトの緩みが振動を生み、その振動がさらに緩みを助長する
- カバーが外れた状態で運転され、冷却風がショートサーキットしている
- ベルト張力を過大に設定したため、軸受に余分な荷重が加わっている
これらはJIS Z 8115 の用語では、次の分類に対応します。
- 弱点故障:規定の能力以内のストレスにもかかわらず、アイテム自身の弱点によって発生する故障
- 超過ストレス故障:規定能力を超えるストレスによって生じる故障
- 誤操作によるフォールト:誤った取扱い又は注意不足によって生じるフォールト
注目すべきは、規格が「注意不足によって生じるフォールト」という項目を独立して設けている点です。保全条件の不備は、国際規格上も正式な故障原因として位置づけられています。
【試算①】ベルト張力の設定が軸受寿命に与える影響
強制劣化が問題となるのは、条件のわずかな逸脱が、寿命の大幅な短縮につながる場合があるためです。転がり軸受を例に定量的に確認します。
転がり軸受の基本定格寿命(90%の軸受が達成する寿命)は、玉軸受の場合、次式で表されます。
L₁₀ =(C ÷ P)³ × 10⁶ 回転
時間換算では、回転速度 n [min⁻¹] を用いて次のようになります。
L₁₀ₕ = 10⁶ ÷(60 × n)×(C ÷ P)³ [h]
ここで C は基本動定格荷重、P は動等価荷重です。荷重が3乗で効く点が、この式の実務上の要点です。
Vベルト駆動の場合、軸に加わる荷重は「有効張力 × 係数K」で見積もるのが一般的で、Kは標準的な設定で 2.0 程度とされます。これを 3.0 まで高めた場合の影響を、有効張力 2,000 N、C = 50 kN、n = 1,750 min⁻¹ の条件で試算します。
| 張力設定 | 係数K | 軸受荷重 P | 基本定格寿命 L₁₀h | 年数(連続運転) |
|---|---|---|---|---|
| 標準 | 2.0 | 4,000 N | 約18,600 h | 約2.12年 |
| やや高い | 2.5 | 5,000 N | 約9,520 h | 約1.09年 |
| 過大 | 3.0 | 6,000 N | 約5,510 h | 約0.63年 |
張力係数を1.5倍にした場合、軸受寿命は標準設定の約30%まで低下します。標準設定で約2年の寿命が見込まれる軸受が、7〜8か月程度で交換時期を迎える計算です。
逆算すると、寿命が半減する荷重増加率は1.26倍(2の3乗根)にすぎません。荷重条件のわずかな逸脱が寿命に大きく影響することは、設計・施工の両面で認識しておく必要があります。
強制劣化には、作業者の意図的な手抜きが介在していないケースが少なくありません。「緩みを防ぎたい」という意図で設定された張力が、結果的に寿命を3分の1に短縮することもあります。このため、締付けや張力調整は感覚ではなく数値基準に基づいて行うことが求められます。ボルトの締付けについては 【プラント設計の基礎】ボルトについていろいろと考えてみる でも同様の観点から解説しています。
【試算②】温度上昇が潤滑グリース寿命に与える影響
強制劣化のもう一つの代表的な要因が温度です。潤滑グリースの寿命は酸化反応の進行速度に支配されるため、アレニウスの法則に基づく近似として、10℃の温度上昇で寿命が半減するという経験則が用いられます。
70℃で 20,000 h(約2.3年)の寿命をもつグリースを基準とした場合の試算は次のとおりです。
| 軸受温度 | グリース寿命の目安 | 70℃比 |
|---|---|---|
| 70℃ | 20,000 h | 100% |
| 80℃ | 10,000 h | 50% |
| 90℃ | 5,000 h | 25% |
| 100℃ | 2,500 h | 12.5% |
| 110℃ | 1,250 h | 6.3% |
モーターのファンカバーに粉じんが堆積して冷却性能が低下し、軸受温度が70℃から100℃に上昇した場合、グリース寿命は8分の1になります。清掃の未実施は、給脂間隔の短縮、あるいは軸受焼損というかたちで顕在化することになります。
清掃の重要性は定性的に説明されることが多いのですが、このように寿命との関係を数値で示すと、保全費用との比較が可能になります。なお、温度と寿命の関係は軸受に限らず、制御盤内の電解コンデンサなど電子部品でも同様の傾向(10℃上昇で寿命半減)が知られています。
直列系の信頼度は各設備の信頼度の積で決まる:ルッサーの法則
「担当している設備が1台程度不調でも、ライン全体の稼働にはそれほど影響しないのではないか」という見方をされることがあります。この点について、信頼性工学の観点から確認します。
直列系における信頼度の考え方
信頼性工学には ルッサーの法則(Lusser’s law) と呼ばれる考え方があります。ドイツの技術者ロベルト・ルッサーが定式化したもので、内容は次のとおりです。
直列に構成されたシステム全体の信頼度は、各要素の信頼度の積に等しい(各要素の故障が統計的に独立である場合)。
Rシステム = R₁ × R₂ × R₃ × … × Rₙ
積になる理由は、直列系ではいずれか一つの要素が機能を失った時点でシステム全体が停止するためです。システムが機能するためには全要素が同時に機能している必要があり、独立事象の同時成立確率は各確率の積となります。
生産ラインは、原料投入から包装まで直列に構成された系の典型例です。搬送コンベヤ、充填機、キャッパー、ラベラー、検査機、箱詰め機のいずれか一つが停止すれば、ライン全体が停止します。
【試算③】直列台数と系全体の信頼度
1台あたりの信頼度を99%(100回に1回の頻度で停止)と仮定し、直列台数を変化させた場合の系全体の信頼度は次のようになります。
| 直列台数 | 各99% | 各99.5% | 各99.9% |
|---|---|---|---|
| 1台 | 99.0% | 99.5% | 99.9% |
| 5台 | 95.1% | 97.5% | 99.5% |
| 10台 | 90.4% | 95.1% | 99.0% |
| 20台 | 81.8% | 90.5% | 98.0% |
| 30台 | 74.0% | 86.0% | 97.0% |
| 50台 | 60.5% | 77.8% | 95.1% |
| 100台 | 36.6% | 60.6% | 90.5% |
| 200台 | 13.4% | 36.7% | 81.9% |
信頼度99%の設備を100台直列に接続した場合、系全体の信頼度は36.6%となります。
「自社のラインに設備が100台もない」という場合でも、カウントの単位を「機械」ではなく「停止要因となりうる要素」に置き換えると、要素数は容易に3桁に達します。モーター、インバータ、センサ、シリンダ、バルブ、継手、ホース、電磁弁、リミットスイッチなどがすべて直列要素に含まれるためです。生産ラインで小停止が断続的に発生するのは、個別の管理水準の問題というより、直列系の構造に由来する側面があります。
【試算④】目標稼働率から逆算した1台あたりの必要信頼度
ライン全体の目標信頼度から、1台あたりに必要な信頼度を逆算します。計算式は「各台の信頼度 = 目標信頼度 の n乗根」です。
| 直列台数 | ライン90%を確保 | ライン95%を確保 | ライン99%を確保 |
|---|---|---|---|
| 10台 | 各 98.95% | 各 99.49% | 各 99.90% |
| 30台 | 各 99.65% | 各 99.83% | 各 99.97% |
| 50台 | 各 99.79% | 各 99.90% | 各 99.98% |
| 100台 | 各 99.89% | 各 99.95% | 各 99.99% |
100台の直列ラインで稼働率90%を確保するには、1台あたり99.89%の信頼度が必要になります。年間4,000時間運転の条件では、1台あたりの許容停止時間は年間4.4時間にとどまります。
また、100台のうち1台の信頼度を99%から99.9%に改善した場合、ライン全体の信頼度は36.6%から37.0%への向上にとどまります。一方、全台で同じ改善を行えば36.6%から90.5%へ向上します。TPMで全員参加が重視される背景には、直列系ラインの信頼性が各設備の信頼度の積で決まるという考え方があります。
稼働率はMTBFとMTTRの両方で決まる
アベイラビリティ(稼働率)の定義
JIS Z 8115 は「アベイラビリティ」を「要求どおりに遂行できる状態にあるアイテムの能力」と定義し、注記において「可用性、可動率又は稼働率も用いられる」としています。実務では次式が用いられます。
稼働率 A = MTBF ÷(MTBF + MTTR)
- MTBF(Mean Time Between Failures:平均故障間隔):故障から次の故障までの平均時間。故障しにくさを表す指標
- MTTR(Mean Time To Repair:平均修復時間):停止から復旧までの平均時間。復旧の速さを表す指標
【試算⑤】MTBF改善とMTTR改善の効果比較
MTBF = 500 h、MTTR = 4 h の設備を初期条件とします。稼働率は 500 ÷ (500 + 4) = 99.21% となり、年間8,760時間換算での停止時間は約69.5時間です。
ここから改善する二つの方向について比較します。
| ケース | MTBF | MTTR | 稼働率 | 年間停止時間 |
|---|---|---|---|---|
| 現状 | 500 h | 4 h | 99.206% | 69.5 h |
| A:故障しにくくする(MTBF 4倍) | 2,000 h | 4 h | 99.800% | 17.5 h |
| B:復旧を早める(MTTR 1/4) | 500 h | 1 h | 99.800% | 17.5 h |
| C:復旧が遅い場合 | 500 h | 8 h | 98.425% | 138.0 h |
| D:故障頻度が高い場合 | 200 h | 4 h | 98.039% | 171.8 h |
ケースAとケースBは、いずれも同じ稼働率99.800%になります。稼働率という指標において、MTBFの改善とMTTRの改善は等価に作用します。
実務上、MTBFを4倍に改善するには設計変更や部品仕様の見直しが必要となり、相応の期間と費用を要します。これに対しMTTRの短縮は、以下のような運用面の施策の積み上げで実現できる場合があります。
- 予備品を機側に配置する(調達時間の削減)
- 復旧手順書と専用工具を機側に備える
- 故障診断のポイントを図示して掲示する
- 発報から担当者呼び出しまでの連絡経路を短縮する
これらは短期間で着手できる施策であり、費用対効果の面でも取り組みやすい領域です。経験の浅い担当者がライン全体の稼働率に寄与できる入口としても適しています。
なお、MTTRには異常の検知に要する時間も含まれます。夜間に停止し翌朝まで気づかなかったケースでは、MTTRが数時間単位で悪化することになります。
平均故障率の算出方法
JIS Z 8115 は平均故障率について、観測データから次式で求めてよいと注記しています。
平均故障率 λ = 期間中の総故障数 ÷ 期間中の総動作時間
例として、ポンプ20台を1年間、1台あたり4,000時間運転し、故障が36件発生した場合を計算します。
- 総動作時間 = 20 × 4,000 = 80,000 h
- 平均故障率 λ = 36 ÷ 80,000 = 4.5 × 10⁻⁴ 件/h = 450 件/10⁶h
- MTBF = 1 ÷ λ ≒ 2,222 h
この値が算出できると、翌年度の故障発生件数の予測や、予備品の適正保有数の検討を定量的に行えるようになります。故障台帳を運用している職場であれば、既存データから算出可能です。故障記録は、記録の蓄積そのものよりも、動作時間で除して指標化する段階に価値があります。
バスタブ曲線と保全方式の対応関係
故障率は時間とともに変化する
JIS Z 8115 は、設備の使用期間を三つに区分しています。
| 期間 | JISの定義(要旨) | 現場での主な要因 |
|---|---|---|
| 初期故障期間 | 運用初期に、故障率が時間とともにかなりの程度、減少していく期間 | 据付不良、初期不良、調整不足、施工品質のばらつき |
| 偶発故障期間 | 初期故障期間を過ぎ、摩耗故障期間に至る前に、偶発的に故障が発生する期間(故障率はほぼ一定) | 異物混入、誤操作、外乱 |
| 摩耗故障期間 | 運用後期に、故障率が時間とともにかなりの程度、増加する期間 | 摩耗、疲労、腐食、絶縁劣化 |
この推移をグラフ化すると浴槽の断面に似た形状となることから、バスタブ曲線 と呼ばれます。
保全方式のJIS定義
保全の方式については JIS Z 8141(生産管理用語) が定義を置いています。
| 保全方式 | 定義(要旨) | 目的 |
|---|---|---|
| 予防保全(PM) | 劣化の影響を緩和し、故障の発生確率を低減するために行う保全 | 故障発生前の処置 |
| ├ 時間基準保全(TBM) | 一定の時間間隔で実施 | 寿命予測が可能な対象に適用 |
| └ 状態基準保全(CBM) | 状態の監視結果に基づいて実施 | 劣化の兆候が検出できる対象に適用 |
| 事後保全(BM) | 故障発生後に修復する | 影響が軽微な対象に意図的に適用 |
| 改良保全(CM) | 故障が起こりにくい設備への改善、又は性能向上を目的とした保全 | 再発の防止 |
| 保全予防(MP) | 計画・設計段階から過去の保全実績を用い、故障に関する事項を予知し、排除する対策を織り込む活動 | 発生要因の作り込み防止 |
期間区分に応じた保全方式の選択
保全計画を立案するうえで重要なのは、故障率の期間区分によって有効な保全方式が異なる点です。
初期故障期間では、TBMによる定期交換は効果が期待できません。据付不良や調整不足は、部品を時間基準で交換しても解消しないためです。この期間に有効なのは、立ち上げ時の総点検、試運転、初期流動管理、および改良保全です。新設ラインで同一箇所の故障が繰り返される場合、設計または施工に原因があるケースが多く見られます。
偶発故障期間では、故障率がほぼ一定であるため、時間基準の部品交換を増やしても故障率は低下しません。この期間にTBMを強化することは、費用の増加に見合う効果が得られにくい施策となります。有効なのは状態監視(CBM)と、外乱要因そのものを除去する改良保全です。
摩耗故障期間は、TBMが最も効果を発揮する領域です。摩耗や疲労は時間とともに故障確率が上昇するため、寿命到達前の計画交換が合理的な選択となります。
なお、予防保全の強化として全部品を一律に定期交換する計画が立案されることがありますが、偶発故障期間にある部品を定期交換しても故障率は低下しません。加えて、交換作業そのものが初期故障の要因となる可能性もあります。保全計画の立案にあたっては、対象とする故障モードがバスタブ曲線のどの期間に位置するかを先に整理することが望ましいと考えられます。
点検が有効に機能する理由:潜在フォールトとP-Fインターバル
JIS Z 8115 における「潜在フォールト」の定義
点検の意義を説明するうえで参照できる定義が、JIS Z 8115 にあります。
潜在フォールト:アイテムにおける、明らかになっていないフォールト。 注記1 潜在フォールトは、予防保全又はシステム故障によって最終的に明らかになることがある。
この定義は、設備内部に存在する未発見の不具合が顕在化する経路が二つしかないことを示しています。すなわち、予防保全(点検)によって発見されるか、システム故障として発現するかのいずれかです。
点検とは、この顕在化の経路を選択する行為であると整理できます。いずれ顕在化する不具合を、生産中の突発停止としてではなく、計画された点検の場で検出することを目的としています。点検を実施しない場合、不具合は故障というかたちでしか認識されないことになります。
P-Fインターバルの考え方
信頼性中心保全(RCM)では、P-F曲線 という考え方が用いられます。
- P点(Potential failure:潜在的故障):異常の兆候が検出可能になる時点。異音、微小振動、温度上昇、油のにじみなど
- F点(Functional failure:機能的故障):設備が実際に機能を失う時点
このP点からF点までの時間を P-Fインターバル と呼びます。点検周期の設計原則は次のとおりです。
点検周期 ≦ P-Fインターバル ÷ 2
周期をP-Fインターバルと同じに設定した場合、点検実施直後にP点を通過したケースでは、F点到達前に次の点検が入らない可能性があります。周期を半分以下に設定することで、P-F区間内に最低1回の点検機会が確保されます。
【試算⑥】点検周期と検出率の関係
P-Fインターバルが 720 h(約1か月)の故障モードを想定し、点検周期別の検出可能性を整理します。
| 点検周期 | 周期の長さ | P-F区間に点検が入る確率 | 評価 |
|---|---|---|---|
| 週1回 | 168 h | ほぼ100% | 十分 |
| 2週に1回 | 336 h | ほぼ100% | 十分 |
| 月1回 | 720 h | 約100%(余裕なし) | 条件付きで可 |
| 2か月に1回 | 1,440 h | 約50% | 不足 |
| 3か月に1回 | 2,160 h | 約33% | 不足 |
点検周期を月1回から2か月に1回へ変更する見直しは、工数を半減させる一方で、この故障モードの検出率を100%から50%へ低下させることになります。工数削減を目的とした周期の延長を検討する際は、対象となる故障モードのP-Fインターバルとの関係を確認する必要があります。
また、点検周期 T が長いほど、異常発生から発見までの平均時間は T/2 に比例して長くなります。日常点検(8時間周期)では平均4時間で検出されるものが、四半期点検(2,160時間周期)では平均1,080時間(約45日)となります。この期間中、劣化は進行し続けることになります。
以上から、点検周期は投入可能な工数から決めるのではなく、対象とする故障モードのP-Fインターバルから決めることが原則となります。工数に制約がある場合は、周期を一律に延長するよりも、点検項目を絞り込む(=保全対象としない故障モードを明示的に決定する)ほうが、リスク管理としては透明性が高い方法といえます。
点検記録が形骸化する七つの要因
点検の有効性は上記のとおりですが、実際の点検簿には次のような状態が見られることがあります。
- チェック欄の記入位置が全日同一である
- 記入時刻が毎日ほぼ同じである
- 数値記入欄が長期間にわたり同一の値になっている
- 異常欄が長期間にわたり空欄のままである
これらを作業者の意識の問題として扱っても、改善にはつながりにくいと考えられます。形骸化の多くは、点検簿の設計に起因しています。主な要因として七点を挙げます。
① 点検の目的が記載されていない。
何のためにその項目を確認するのかが記載されていない点検簿は、形骸化しやすい傾向があります。「軸受温度を測定する」という記載に対し、「軸受温度が70℃を超えるとグリース寿命が半減するため測定する」と記載されていれば、測定の位置づけが明確になります。
② 判定基準が定められていない。
「異音の有無」という項目のみでは、何をもって異音と判定するかが担当者によって異なります。正常値と警戒値を数値で示すことが望まれます。例えば「軸受温度:正常 60℃以下/注意 60〜75℃/異常 75℃超」といった記載です。判定基準のない点検項目は、客観的な記録として機能しません。
③ 異常検出時の対応手順が記載されていない。
異常を記録した後、誰に、どの程度の時間内に、どのような手段で連絡するのかが定められていない場合、異常を記録すること自体が心理的な負担となり、記録されにくくなる要因となります。
④ 点検箇所と記録場所が離れている。
点検簿が事務所に保管され、点検箇所が離れている場合、記録の後追い記入が発生しやすくなります。点検簿は機側に設置し、測定器具も同じ場所に備えることが望まれます。
⑤ 点検項目が過多である。
1台あたり80項目といった点検簿は、実施と記録の乖離を招きやすくなります。保全対象とする故障モードから逆算して30項目程度に絞り込むほうが、記録の信頼性は高まります。
⑥ 記録が活用されていない。
記録したデータが参照されない状態が続くと、記録作業は目的を失います。月次で数値をグラフ化し活動板に掲示するなど、記録が参照される仕組みを設けることで、記録の位置づけは変わります。傾向が可視化されることは、記録者自身にとっても有用な情報となります。
⑦ 点検簿そのものの点検が行われていない。
管理者が点検簿の記載内容を確認していない場合、形骸化の兆候は把握されません。月に一度、管理者が点検簿を確認し、記載内容について一つ質問するだけでも、抑止効果が期待できます。
以上の七点は、いずれも現場の意識ではなく点検簿の設計に関する問題です。設計で対応可能な課題を運用面の努力で解決しようとすると、負担が現場に集中することになります。
チョコ停の影響を金額で評価する
設備総合効率(OEE)による全体評価
TPMでは、設備の使用効率を 設備総合効率(OEE:Overall Equipment Effectiveness) で評価します。
OEE = 時間稼働率 × 性能稼働率 × 良品率
この指標も三要素の積で構成されます。一般に世界水準とされる OEE 85% は、「時間稼働率90% × 性能稼働率95% × 良品率99% = 84.6%」という、三要素すべてが高い水準にある場合に到達する値です。一般的な製造現場では60〜65%程度とされています。
チョコ停(短時間の停止)の影響を確認します。時間稼働率が90%から80%に低下した場合、
- 0.90 × 0.95 × 0.99 = 84.6%
- 0.80 × 0.95 × 0.99 = 75.2%
となり、9.4ポイントの低下となります。生産量に換算すると1割以上の減少にあたります。
【試算⑦】チョコ停の年間損失額
1回あたりの停止時間が短いために見過ごされやすいチョコ停を、金額に換算します。
前提条件:1回3分、1日20回、年間250日稼働、ライン能力1,000個/h、粗利50円/個。
- 年間停止時間 = 3分 × 20回 × 250日 = 15,000分 = 250時間
- 逸失生産数 = 250 h × 1,000 個/h = 250,000個
- 逸失利益 = 250,000個 × 50円 = 1,250万円/年
1回3分の停止であっても、年間では1,250万円相当の機会損失となります。ドカ停(1時間以上の停止)は報告対象となる一方、チョコ停は記録されないことが多く、累積額としてはチョコ停のほうが大きくなる場合があります。
【試算⑧】日常清掃点検の費用対効果
強制劣化の抑制を目的とした日常清掃点検について、投入可能な工数を逆算します。
前提条件:1台あたり10分/日、20台、年間250日、人件費3,500円/h(間接費込み)。
- 年間工数 = 10分 × 20台 × 250日 = 50,000分 = 833時間
- 年間コスト = 833 h × 3,500円 = 約292万円
前項のチョコ停損失1,250万円に対し、清掃点検の年間コストは292万円です。清掃点検によってチョコ停が4分の1減少すれば、投入コストは回収される計算になります。損失額と投入コストの比率は約4.3倍(1,250万 ÷ 292万)です。
日常清掃の工数確保が課題となる現場では、このように損失額との比較で示すことにより、保全活動をコストではなく投資として位置づけた議論が可能になります。
実務への適用:清掃・給油・増締めの位置づけ
TPMの自主保全は7ステップとして体系化されていますが、実務の入口としては第1ステップの「初期清掃(清掃点検)」が中心となります。
自主保全の3段階7ステップ
| 段階 | ステップ | 内容 |
|---|---|---|
| 第1段階:劣化を防ぐ | 1. 初期清掃(清掃点検) | 清掃を通じて不具合を発見し、原状に復元する |
| 2. 発生源・困難個所対策 | 汚れの発生源を除去し、清掃困難箇所を改善する | |
| 3. 自主保全仮基準の作成 | 清掃・給油・増締めを維持する行動基準を定める | |
| 第2段階:劣化を測る | 4. 総点検 | 設備の構造・原理を学び、微欠陥を発見し復元する |
| 5. 自主点検 | 自主点検用チェックシートを作成し、定期点検を実施する | |
| 第3段階:標準化 | 6. 標準化 | 管理項目をマニュアル化し、維持管理を仕組み化する |
| 7. 自主管理の徹底 | 方針・目標に沿って改善活動を定常化する |
第1段階の中核となるのが、清掃・給油・増締めの三項目です。これらは強制劣化を抑制するための基本条件と位置づけられています。
「清掃は点検なり」の実務的な意味
「清掃は点検なり」という表現は、標語として用いられることが多いものの、実務的な根拠を伴った考え方です。清掃は、設備の表面全体に手と目を通す作業であり、他の作業では代替しにくい特性をもちます。
ウエスによる清掃の過程では、次のような不具合が検出されます。
- 油のにじみが手の感触で検出される(漏れの発見)
- ボルト頭部に触れることで緩みが認識される
- カバー裏面など通常目視しない箇所の亀裂や変色を確認できる
- 冷却フィンの目詰まりが視認される
清掃作業は、計測器を用いずに五感による全面的な状態確認を行う機会として機能します。同時に、汚れという強制劣化の要因そのものを除去する効果もあります。点検の付随作業として清掃を位置づけるのではなく、清掃の過程で点検が成立するという整理が実態に近いといえます。
不具合の可視化:エフの活用
清掃の過程で検出した不具合は、その場で記録しなければ失念されやすいため、TPMでは不具合箇所に札(エフ)を取り付ける方法が用いられます。
エフには発見者名、日付、不具合内容を記載し、該当箇所に取り付けます。処置完了後にエフを取り外し、改善前後の写真を記録として残します。この運用により、次の効果が得られます。
- 不具合の存在が第三者にも認識できる(見える化)
- 処置漏れが物理的に発生しにくい(札が残存するため)
- エフの発行枚数と処置枚数が、改善活動の定量的な指標となる
新人の段階では、不具合を正確に発見し記録する能力を養うことが重要です。そのため、エフ管理を通じて異常箇所を積極的に見つける経験を積むことが推奨されます。TPMにおいてオペレーターに求められる4つの能力のうち、「異常発見能力」が最初に挙げられているのもこのためです。
故障発生後の対応:原因究明の深度
故障が発生した後の対応についても整理しておきます。
JIS Z 8115 は 共通原因故障 を「その故障が起こりさえしなければ独立とみなせる複数のアイテムに、単一の原因によって共通して起こる故障」と定義しています。同一箇所の故障が繰り返される場合や、複数台が同様の故障モードを示す場合は、背後に共通の原因が存在する可能性を検討する必要があります。
故障報告書の質を左右するのは、「なぜ壊れたか」に加えて「なぜ故障に至るまで検出できなかったか」まで記載されているかどうかです。対応の深度は、次の4段階に整理できます。
- 部品交換のみで完了:同種の故障が再発する(事後保全の反復)
- 原因を除去した:当該故障の発生頻度が低下する(改良保全)
- 点検項目に追加した:次回は事前に検出できる(予防保全の強化)
- 次期設備の仕様に反映した:発生要因が設計段階で排除される(保全予防)
報告書の記載がどの段階で止まっているかを確認することで、保全活動の成熟度を把握できます。第1段階にとどまっている限り、故障件数の減少は期待しにくいと考えられます。トラブルの原因究明については トラブル事例から学ぶ!プラント設計技術 でも事例を交えて解説しています。
まとめ
本記事の内容を整理します。
- JIS Z 8115 は「劣化」「故障」「フォールト」を明確に区別している。保全活動の主たる対象は、故障の手前にある「劣化状態」である。
- 劣化は自然劣化と強制劣化に分類される。現場で発生する故障には強制劣化に起因するものが少なくなく、JIS用語でも「注意不足によって生じるフォールト」が正式に定義されている。
- 強制劣化の影響は線形ではない。ベルト張力係数を1.5倍にすると軸受寿命は約30%に低下し、温度が10℃上昇するとグリース寿命は半減する。
- 直列系の信頼度は各要素の信頼度の積で決まる(ルッサーの法則)。信頼度99%の設備100台でライン全体は36.6%となり、ライン90%の確保には1台あたり99.89%が必要となる。
- 稼働率は A = MTBF ÷(MTBF + MTTR)で表される。MTBFを4倍にする改善とMTTRを4分の1にする改善は、稼働率への寄与が等価である。
- バスタブ曲線の期間区分によって有効な保全方式は異なる。偶発故障期間にTBMを強化しても故障率は低下しない。
- 潜在フォールトは、点検によって検出されるか、故障として発現するかのいずれかの経路をたどる。点検周期はP-Fインターバルの半分以下が原則であり、周期を倍に延長すると検出率は約半分に低下する。
- 点検記録の形骸化は、意識の問題ではなく点検簿の設計に起因する。目的・判定基準・異常時対応・設置場所・項目数・活用方法・管理者による確認の七点が設計上の論点となる。
- 1回3分のチョコ停でも年間1,250万円の機会損失となりうる。日常清掃点検(年間292万円)との比率は約4.3倍である。
- 経験の浅い段階では、復旧技能より先に異常発見能力を養うことが優先される。清掃とエフ管理がその手段となる。
「原因不明で停止した」という報告を受けた際は、「機能喪失に至る前に検出できる兆候はなかったか」という観点で確認することが有効です。多くの場合、P点に相当する兆候は存在しており、それを検出できる仕組みを設計することが保全部門の役割となります。
あわせて読みたい記事
- 【プラントメンテナンス】設備保全の超基礎知識!TPMとかいう前にまずこれ読んで!【止めてはいけない!】
- 【プラント設計の基礎】プラントの安定運用には欠かせない!プラントエンジニア(設備保全)の役割とは?
- 【プラント設計の基礎】トラブル事例から学ぶ!プラント設計技術
- プラント定期修理の完全ガイド|成功するプロジェクトマネジメントの計画・実行・評価まで徹底解説
- 【機械保全技能士1級対策&テキスト】1ヶ月で合格!僕の勉強法を解説します!
参考図書
改訂版 自主保全士公式テキスト 検定試験&オンライン試験対応


 ポチップ

 ポチップ
なぜなぜ分析実践指南―現場トラブル徹底攻略法
 ポチップ
 ポチップ
コメント