ボルトの緩みは、設備保全の現場で最も頻繁に発生するトラブルのひとつです。
規定トルクで締めたはずのボルトが、点検に行くと合いマークがズレている。マークはズレていないのに、フランジからは漏れている。強く締め直したらボルトが折れた。こうした事例は、業種や設備の種類を問わずに起こります。
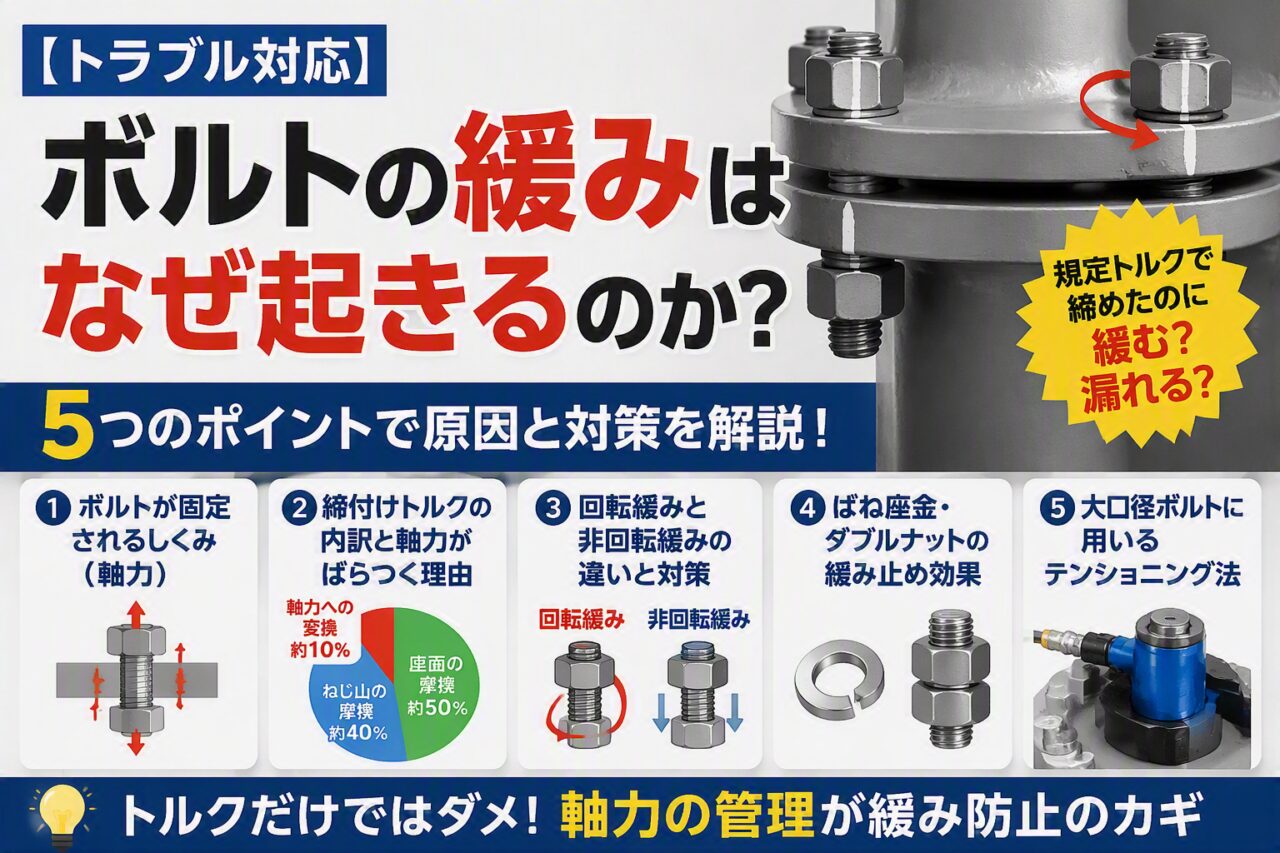
原因の多くは、ボルト締結が「トルクで締まっている」わけではない、という点にあります。ボルトが物を固定しているのは 軸力(じくりょく) であり、トルクはその軸力を発生させるための手段にすぎません。そして後述するとおり、トルクと軸力の関係は摩擦によって大きくばらつきます。
この記事では、次の内容を順に整理します。
- ボルトが物を固定しているしくみ(軸力)
- 締付けトルクの内訳と、軸力がばらつく理由
- 回転緩みと非回転緩みの違い、それぞれの対策
- ばね座金・ダブルナットの緩み止め効果
- 大口径ボルトに用いるテンショニング法
対象は、設備保全・生産技術・機械設計を担当し始めた方です。ボルトそのものの規格・種類・長さの決め方については【プラント設計の基礎】ボルトについていろいろと考えてみるで扱っていますので、あわせてご覧ください。
ボルトは伸びて、その戻り力で締結している
ボルトは締めると伸びる
ボルトは、締め付けると軸方向に伸びます。
M16のボルトを規定トルクで締めた場合、伸び量はおおむね0.05〜0.1mm程度です。目視では確認できませんが、確実に伸びています。
伸びたボルトはばねと同じで、元の長さに戻ろうとします。その戻ろうとする力が、フランジや機械の脚を挟み込む力になります。これがボルト締結の原理です。
このとき、ボルトの軸部に働いている引張力を 軸力(axial tension) と呼びます。JIS B 1083:2008 ねじの締付け通則では、軸力を「おねじ部品の軸部に作用している引張力」と定義しています。
ねじ山が相手に食いついて固定しているのではなく、伸びたばねの力で挟んでいるだけ、という点を押さえておいてください。
緩まない条件は「軸力 > 外力」
ここから、緩まないための条件が導けます。
軸力 > 外力
ボルトが押さえつけている力(軸力)が、振動・熱膨張・内圧などによってボルトにかかる力(外力)を上回っている間は、締結面は離れず、ボルトは緩みません。
逆に言えば、ボルトが緩んだということは、軸力の管理が不十分だったということになります。報告書で「振動が原因で緩んだ」と書かれることが多いのですが、正確には「振動に耐えられるだけの軸力が確保されていなかった」というのが実態です。
この整理ができていると、対策の方向性を誤りにくくなります。
締付けトルクの内訳
トルク係数は摩擦で決まる
軸力を発生させる方法として最も一般的なのが トルク法 です。トルクレンチで規定のトルクをかける方法で、JIS B 1083でも「トルク(締付け)法」として規定されています。
締付けトルク T と軸力 F の関係は次式で表されます。
T = K × d × F
- T:締付けトルク(N・m)
- K:トルク係数(無次元、おおむね0.15〜0.25)
- d:ねじの呼び径(m)
- F:軸力(N)
このうち K(トルク係数)は、ねじ面と座面の摩擦で決まる値です。
JIS B 1083の6.2.1には次の記述があります。
締付けトルクの90 %前後はねじ面及び座面の摩擦によって消費されるため、初期締付け力のばらつきは、締付け作業時の摩擦特性の管理の程度によって大きく変化する。 (JIS B 1083:2008 ねじの締付け通則)
内訳の目安は次のとおりです。
| トルクの行き先 | 割合の目安 |
|---|---|
| ナット・ボルト頭の座面の摩擦 | 約50% |
| ねじ山同士の摩擦 | 約40% |
| 軸力への変換 | 約10% |
トルクレンチでかけたトルクのうち、ボルトを伸ばす仕事に使われているのは1割程度です。残りは摩擦として消費されます。
計算例:M16では摩擦係数の差で軸力が2.8倍ばらつく
「9割が摩擦」という数字の意味を、実際に計算して確認します。
JIS B 1083の式(2)を用いて、M16並目ねじ・六角ボルトのトルク係数Kを、摩擦係数μを変えて計算しました(有効径d₂=14.701mm、ピッチP=2.0mm、座面の摩擦に対する直径Db≒20.3mm)。締付けトルクはいずれも200N・mとします。
| 摩擦係数 μ | トルク係数 K | 発生する軸力 | 軸力への変換効率 |
|---|---|---|---|
| 0.08(油をたっぷり塗布) | 0.113 | 111 kN | 17.6% |
| 0.10(軽く潤滑) | 0.136 | 92 kN | 14.6% |
| 0.15(標準的な黒皮) | 0.194 | 64 kN | 10.2% |
| 0.20(やや粗い・乾燥) | 0.253 | 50 kN | 7.9% |
| 0.25(発錆・かじり気味) | 0.311 | 40 kN | 6.4% |
同じ200N・mで締めても、軸力は40kNから111kNまで、約2.8倍の幅でばらつきます。
- 油を多く塗ったボルト:軸力が過大になり、降伏する場合がある
- 発錆したボルト:軸力が不足し、振動で緩みやすい
しかもいずれの場合も、作業者は「規定トルクで締めた」と認識しています。作業手順に違反しているわけではありません。
トルク管理と軸力管理は同じではない、というのがこの表の要点です。
サビ・グリス・再使用が問題になる理由
この結果から、標準書によくある注意事項の意味が説明できます。
- サビ:摩擦係数が上昇 → 軸力が不足 → 緩む
- かじり跡:摩擦が不安定 → 軸力がばらつく
- 指示のないグリス塗布:摩擦が低下 → 軸力が過大 → ボルト降伏、座面陥没
- 二硫化モリブデングリス:Kが0.10近くまで下がるため、トルク値の見直しが必要
つまり「潤滑してはいけない」のではなく、「潤滑条件を変えるならトルク値も併せて変更しなければならない」ということです。図面や標準書に「乾燥状態」「二硫化モリブデン塗布」といった条件が指定されているのは、このためです。
ボルトの再使用を避けるよう指示されるのも、一度締結したボルトは表面状態が変化しており、摩擦条件が新品と異なるからです。
規定トルクはどう決まっているか
規定トルクの決め方も確認しておきます。
JIS B 1083の式(7)では、ボルトが降伏する限界の軸力(降伏締付け軸力 Fy)を、ボルトの耐力σyと有効断面積Asから求めます。
M16・強度区分8.8(0.2%耐力640MPa、有効断面積157mm²)、ねじ面の摩擦係数0.15の場合、Fy ≒ 94kNとなります。
目標軸力は、一般にこの降伏締付け軸力の60〜70%に設定します。70%であれば約66kNです。これを T = K × d × F に代入すると、
T = 0.194 × 0.016 m × 65,500 N ≒ 204 N・m
一般的なM16・8.8の締付けトルク表の値(おおむね190〜210N・m)と一致します。トルク表の数値は、こうした計算に基づいて決められています。
降伏点いっぱいまで使わないのは、上の表のとおり摩擦のばらつきによって軸力が±30%程度変動するためです。余裕を見込んでおかないと、摩擦係数の低い個体が降伏します。
緩みは2種類ある
現場で「緩んだ」と表現される現象には、性質の異なる2つが含まれています。この区別ができるかどうかで、対策の適否が決まります。
回転緩み
振動や衝撃を受けて、ナットやボルトが戻り回転する現象です。
合いマークがズレるのが特徴で、現場でマーキングを行うのはこれを検出するためです。
ボルトの伸び量はもともと0.1mm程度しかないため、わずかな戻り回転でも伸びが失われ、軸力が大きく低下します。
回転緩みが起きやすいのは、ボルト軸に対して直角方向(せん断方向)の振動を受ける部位です。
- 往復動圧縮機やポンプの基礎ボルト
- 振動ふるい、粉砕機、ブロワの取付ボルト
- 搬送コンベアのフレーム
- 熱膨張で横方向に変位する配管サポート回り
非回転緩み
回転していないにもかかわらず、軸力だけが低下する現象です。合いマークはズレません。
主な原因は次のとおりです。
- なじみ:接触面の微細な凹凸が押しつぶされ、その分ボルトの伸びが戻る
- 座面の陥没:ボルト頭やナットが相手材にめり込む。相手材がアルミ・鋳物・樹脂の場合に顕著
- ガスケット・パッキンのへたり:非金属ガスケットはクリープする
- 温度サイクル:材質の熱膨張率差により、昇温・降温のたびに軸力が変動する
- ボルトのクリープ:高温部では時間経過とともにボルトが伸びる
合いマークがズレていないことを根拠に「異常なし」と判断すると、この非回転緩みを見落とします。配管フランジからの漏れは、非回転緩みが原因のケースが多く見られます。ガスケットの選定・締付け管理については【プラント設計の基礎】フランジを使用する際には必須のガスケットについて解説!を参照してください。
対策は分けて考える
両者の違いを整理します。
| 回転緩み | 非回転緩み | |
|---|---|---|
| 合いマーク | ズレる | ズレない |
| 主な原因 | 横方向の振動・衝撃 | なじみ、陥没、へたり、温度 |
| 軸力低下量 | 大きい | 比較的小さい |
| 有効な対策 | 軸力の確保、回り止め機構 | 増し締め、皿ばね座金 |
この2つは連鎖します。非回転緩みで軸力が徐々に低下し、「軸力 < 外力」となった時点から回転緩みが始まり、最終的に脱落に至る、という経過をたどります。
そのため、据付後や分解整備後の 増し締め(初期なじみ取り) は省略できない工程です。新設設備であれば、据付から1〜2週間後に増し締めを行うだけでも、その後のトラブルは相当数減らせます。
ばね座金の緩み止め効果
ここで、ばね座金(スプリングワッシャー)の緩み止め効果について整理します。
緩み止めの評価試験:NAS式とユンカー式
緩み止め製品の性能評価には、主に2種類の試験が用いられます。
NAS式振動試験(米国航空規格) ボルト軸に衝撃を与え、ナットが360°回転するまでの回数を計測する試験です。ハードロック工業の解説によると、緩む過程の軸力変化を測定することが難しく、衝撃にばらつきが生じるため、相対比較には有効だが詳細な解析には向かないとされています。
ユンカー振動試験(ドイツ工業規格 DIN 65151、報告書式は DIN 25201) ボルト軸に対してせん断方向に一定周波数の振動を加え、ロードセルで失われた軸力をリアルタイムに数値計測する試験です。回転緩みが最も起きやすいせん断方向に加振し、軸力を数値で追跡できるため、現在は世界的にこちらが主流となっています。
M8・強度区分8.8での典型的な試験条件は次のとおりです。
- 振幅:±0.3 mm
- 周波数:40 Hz
- 初期軸力:15〜16 kN(降伏点の60%程度)
- 試験時間:10秒
試験時間はわずか10秒ですが、この間に多くの緩み止め製品が軸力を失います。
ばね座金の試験結果
ユンカー振動試験では、ばね座金は軸力をほとんど保持できないという結果になることが多く報告されています。
理由は、ばね座金の緩み止め原理から説明できます。ばね座金は、
- ばねの反力で軸力を補う
- 切り口の角が相手材に食い込み、戻り回転を止める
という機構ですが、規定トルクで締め付けた時点でばね座金は完全に圧縮され、平座金とほぼ同じ状態になります。ばねとしての反力はほとんど残っていません。食い込みについても、せん断方向の振動に対しては容易に滑ります。
ばね座金をどう位置づけるか
以上を踏まえると、ばね座金の扱いは次のように整理できます。
- 軸力が十分に確保され、振動が小さい部位では、実用上問題なく使用されてきた
- 完全に緩んだ後の脱落防止という点では一定の意味がある
- 皿ばね座金は、なじみや熱変位を吸収する用途(非回転緩み対策)としては合理的
一方で、回転緩みを止める部品としては期待できません。振動の大きい設備に対して、ばね座金1枚で対策としてはいけない、ということになります。
摩擦に依存する緩み止めの共通課題
ばね座金に限らず、市販の緩み止め製品の多くは「ねじ面や座面の摩擦を高める」方向の機構です。ナイロンナット、フランジナット、嫌気性接着剤(ねじロック剤)などが該当します。
これらには共通の課題があります。
- 摩擦のばらつきが、そのまま効果のばらつきになる
- 作業者の技量に依存する
- かじり・焼付きのリスクが上がる
- 再利用できないものが多い
- 接着剤系は脱脂・乾燥に時間がかかり、増し締めができず、取り外しにも手間がかかる
- 潤滑剤との併用ができない
そして、軸力が外力を下回った状態で振動を受ければ、いずれも回転緩みを起こします。緩み止め部品は補助手段であり、根本対策はあくまで軸力の確保です。
ダブルナットは締め方で効果が変わる
ダブルナット(二重ナット)は、1本のボルトにナットを2個使う緩み止め方法です。上下2つのナット間にロッキング力を発生させ、ねじ山に軸方向のくさびをかけることで緩みを防ぎます。
原理としては合理的な方法ですが、正しく施工されていない例が少なくありません。
2個締めただけでは効果がない
最も多い誤りが、ナットを1個締め、その上からもう1個締めて終わりというものです。
この状態ではロッキング力が発生しておらず、ナットが2個乗っているだけです。緩み止め効果はほとんど期待できません。
正しい手順:下ナット逆転法
正しい手順は次のとおりです。
- 下ナット(1個目) を、目標より小さめのトルクで締める
- 上ナット(2個目) を、規定トルクで本締めする
- 上ナットをスパナで固定したまま、下ナットを戻す方向に回す(締め付けた角度の半分程度)
3番目の工程により、下ナットはねじ山を軸方向に押し下げ、上ナットは押し上げる状態となり、2つのナットがボルトを挟み込む形になります(東京電設サービス TDSナビ)。
スパナが2本必要で手間もかかるため、現場では省略されやすい工程です。
ナットの上下関係
高さの異なるナット(1種ナットと3種の薄ナットなど)を組み合わせる場合は、母材に近い下側に薄いナット、遠い上側に厚いナットが正しい配置です。
最終的に軸力を受け持つのは上ナットであり、上ナットが薄いとねじ山にかかる荷重に対して不足するためです。現場で逆になっている例を見かけたら、是正しておきたいところです。
ダブルナットの適用範囲
ダブルナットは、正しく施工できればコストの安い有効な方法です。ただし施工の再現性が低く、作業者によって効果がばらつきます。
重要保安部位や、点検が困難な場所については、より確実な方法を検討したほうが安全です。コストだけを理由に重要部位へ適用するのは避けるべきでしょう。
大口径ボルトとテンショニング法
熱交換器の胴フランジ、圧力容器のマンホール、タービンケーシング、大型ポンプのケーシングなどには、M36やM64といった大口径ボルトが使われます。
トルク法の限界
大口径ボルトをトルク法で締結しようとすると、次の問題が生じます。
- 必要トルクが増大する:呼び径が2倍になれば必要トルクはおよそ8倍。数千〜数万N・mの領域になる
- 作業が危険になる:長いパイプによる増力、ハンマリングなど、人身事故につながる作業が発生する
- かじり・焼付き:大きなトルクで回すことで、ねじ面や座面が焼き付き、取り外せなくなる
- 軸力のばらつきが拡大する:摩擦の影響が相対的に大きくなる
- フランジローテーション:片締めによりフランジが傾き、ガスケットが破損して漏れる
- ヒーティング締結の待機時間:ボルトを加熱して伸ばす方法は、加熱・冷却の待ち時間が長い
これらはいずれも、ボルトを「回して」締めることに起因しています。
回さずに締める
そこで用いられるのが テンショニング法 です。
ボルト・ナットを回さず、ボルトを軸方向に直接引っ張って軸力を発生させ、その状態でナットを座面に密着させる締結法です。回さないため、摩擦の影響を受けません。
主な利点は次のとおりです。
- 軸力(面圧)を直接管理できる
- かじり・焼付きが発生しない
- ボルトに曲げ・ねじり応力が加わらない
- ハンマリングなどの危険作業が不要
- 作業者の技量によるばらつきがない
- 複数本を同時に均一に締結できるため、片締めしない
方式としては、油圧で引っ張る油圧式テンショナーと、大ナットの周囲に配置した小径のジャッキボルトをトルクレンチで締める機械式テンショナーがあります。
機械式では、呼び径3-3/4インチ・目標軸力1235kNのケースで、油圧トルクレンチなら23,500N・m必要なところを、手持ちのトルクレンチ153N・mで締結できるという例があります。高所・狭所でも作業が可能になります。
新人のうちに直接扱う機会は多くないかもしれませんが、回さずに締める方法があるという事実は知っておくと役立ちます。定期修理の工期短縮やフランジ漏れ対策を検討する際、選択肢の幅が変わります。
現場で使えるチェックリスト
実務に落とし込むと、次のようになります。
締める前
- ねじ面とナット座面のサビ・かじり跡・異物を確認する(摩擦条件が変わると軸力が変わる)
- 図面・標準書の潤滑条件(乾燥/二硫化モリブデン/防錆油)を確認する
- 潤滑条件を変更する場合は、トルク値も併せて見直す
- トルクレンチの校正期限を確認する(JIS B 4650の誤差率は±3%、ダイヤル形精密級は±1%)
- ボルトの強度区分(4.8/8.8/10.9など)と、使用するトルク表の前提が一致しているか確認する
締めるとき
- フランジは対角締め(星型)で、2〜3回に分けて段階的に規定トルクまで上げる
- トルクレンチはゆっくり引く(急に引くとオーバーシュートする)
- 作動音が鳴った時点で止める(二度引きは締めすぎの原因になる)
- 合いマークを記入する(回転緩みを検出する手段になる)
締めた後
- 据付・分解整備後は、初期なじみ取りの増し締めを計画に織り込む
- 高温部は、運転温度到達後の増し締め(ホットボルティング)の要否を検討する
- 点検時は、合いマークのズレ(回転緩み)と、漏れ・すき間(非回転緩み)を分けて確認する
- 同一箇所で緩みが再発する場合は、緩み止め部品を追加する前に軸力が足りているかを確認する
最後の項目が重要です。
緩みが再発したときに、ねじロック剤を追加する、ばね座金を足す、といった対応は対症療法にとどまります。その前に確認すべき点は次のとおりです。
- ボルトのサイズや本数は足りているか
- 摩擦が高すぎて軸力が出ていないのではないか
- 座面が陥没していないか(相手材が柔らかすぎないか)
- 設備側の振動が異常ではないか(アンバランス、ミスアライメント)
こうした切り分けができると、保全業務の精度が上がります。設備保全の考え方の全体像については【プラントメンテナンス】設備保全の超基礎知識!も参考にしてください。
まとめ
本記事の要点を整理します。
- ボルトは締め付けによって伸び、その戻り力(軸力)で被締結部材を挟み込んでいる。緩まない条件は「軸力 > 外力」。
- 締付けトルクの約90%はねじ面・座面の摩擦で消費され、軸力になるのは1割程度(JIS B 1083)。
- 同じトルクで締めても、摩擦係数によって軸力は2.8倍程度ばらつく。トルク管理と軸力管理は同じではない。
- 緩みには回転緩みと非回転緩みがあり、合いマークのズレで判別できる。対策も異なる。
- ばね座金は回転緩みに対する効果が小さい。ユンカー振動試験では軸力を保持できない結果が多い。
- ダブルナットは下ナット逆転法で施工しなければ効果がない。
- 大口径ボルトには、回さずに締めるテンショニング法という選択肢がある。
ボルトは工場内で最も数が多く、単価が低く、それゆえ軽視されやすい機械要素です。しかし重大な設備トラブルの発端が1本のボルトであるケースは珍しくありません。基本的な原理を押さえておくことが、結果的に最も効率のよい対策になります。
もっと深く学びたい人へ|おすすめ書籍
ねじ締結は、掘り下げると一冊の本になる分野です。手元に置いておくと役立つ書籍を紹介します。
1. ねじ締結の原理と設計(山本 晃 著/養賢堂):ねじの規格、力学、締付け、ゆるみ、疲労、設計までを体系的にまとめた一冊です。ねじ研究の第一人者による定番書で、原理から理解したい場合に適しています。内容は専門的ですが、設計部門であれば通読する価値があります。
2. ねじ締結の理論と計算(山本 晃 著/養賢堂):ISOメートルねじをもとに、ねじ締結の設計計算を実例つきで解説した本です。本記事で扱ったトルク係数の計算などを自分で検証したい場合に役立ちます。
3. 増補 ねじ締結概論(酒井 智次 著/養賢堂):ねじ締結体の力学からゆるみ・疲労・破損まで幅広くカバーした概論書です。ゆるみのメカニズムに関する記述が厚く、トラブル解析を担当する立場に向いています。
4. ねじ締結体設計のポイント 改訂版(吉本 勇 著/日本規格協会):JIS使い方シリーズの一冊です。ねじの規格・部品・強度・締付け・ゆるみと防止策・幾何公差の考え方までを実務目線でまとめています。規格をどう運用するかを知りたい場合に適しています。
5. ねじのおはなし(山本 晃 著/日本規格協会):「おはなし科学・技術シリーズ」の一冊で、ねじの世界への入門書です。数式を追う前にまず全体像をつかみたい場合は、ここから始めるのもひとつの方法です。
コメント