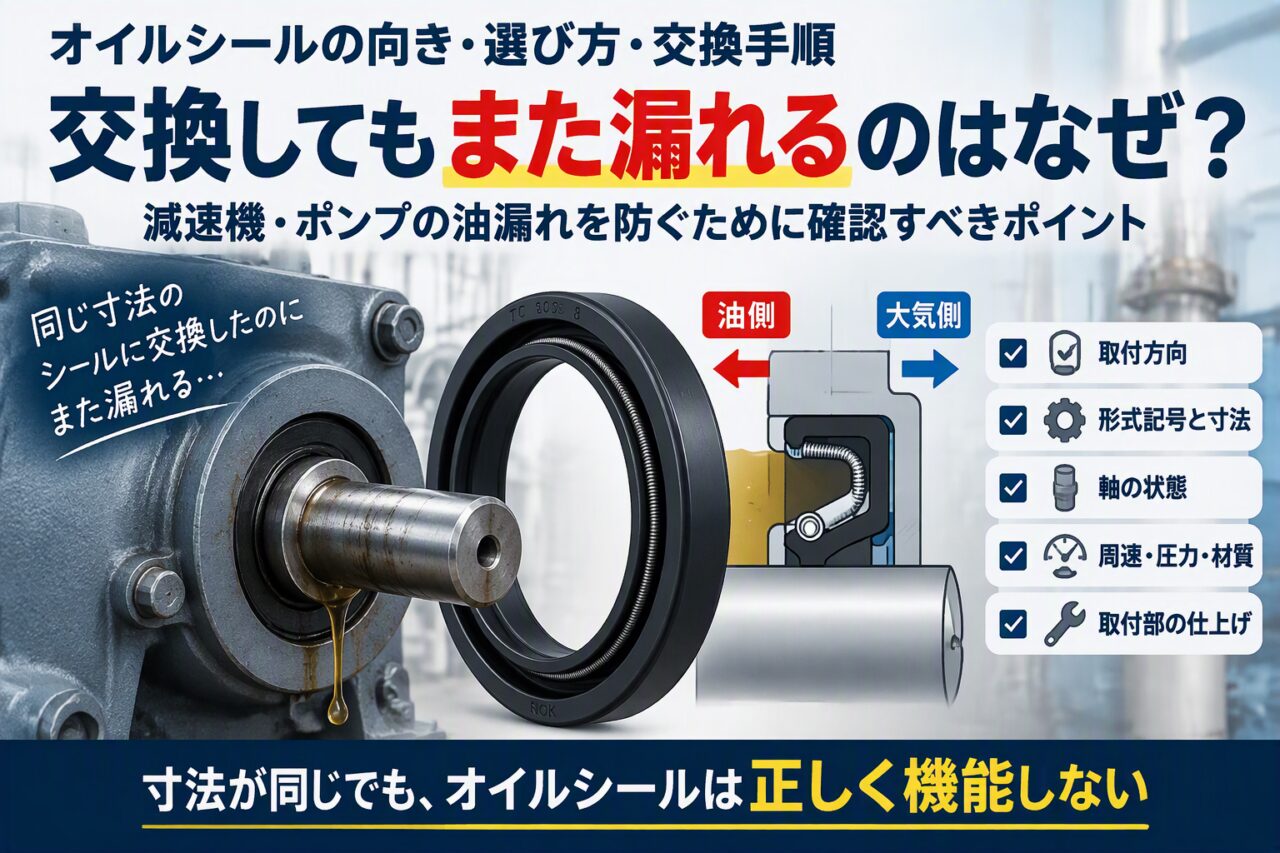
減速機やポンプの軸から油が漏れたため、同じ寸法のオイルシールへ交換したものの、数週間で再発することがあります。
オイルシールは、内径・外径・幅が合っているだけでは正しく機能しません。取付方向、リップ構造、外周構造、材質、周速、ケース内圧、軸の振れ、取付部の表面状態まで確認する必要があります。
一般的な減速機など、片側の潤滑油を保持する用途では、主リップを油側に向けて取り付けます。多くのばね入り標準品では、ばねが見える面が油側、平らなバックフェイスが大気側です。ただし、特殊形状や両側に流体がある用途では取付方向が異なるため、型式図面の確認が必要です。
本記事では、オイルシールの向き、NOK形式記号とJIS構造区分、呼び寸法の読み方、交換手順、交換後も漏れる場合の確認方法を整理します。後半では、周速、圧力、軸振れ、材質など、選定時に確認する条件も扱います。
1. オイルシールはどちら向きに付けるか
1-1 原則は主リップを密封対象物側へ
一般的な片側密封用オイルシールは、主リップを密封対象物側へ向けて取り付けます。減速機の中の潤滑油を保持する場合は、次の向きになります。
| 部位 | 向き |
|---|---|
| ばねが見える側 | 油側(密封対象物側) |
| 平らなバックフェイス側 | 大気側 |
| 保護リップ(一般にダストリップと呼ばれる補助リップ) | 外気や粉じんのある側 |
桜シールの取付資料でも、シールリップを密封対象物側、バックフェイスを大気側へ向ける方法が示されています。光洋シーリングテクノ(ジェイテクト)のカタログにも「主リップは密封対象物側に向けます」と記載があります。
1-2 「ばね側=内側」だけで判断できない場合
ばねが見える面を油側に向けるという見分け方は、片側の油を保持する標準品に対する原則です。次のような条件では、別の取付方法が指定されることがあります。
- 軸の両側に流体がある
- グリースを意図的に外側へ排出させる構造になっている
- 外部からの水や粉じんの侵入防止を優先する
- リップ部に特殊な形状をもたせて密封性を高めた型式で、回転方向の指定がある
- 耐圧形や二重シール構造になっている
このため、取り外す前に次の3点を記録します。
- ばね側がどちらを向いていたか
- 型式記号と寸法
- リップが軸のどの位置に接触していたか
新品を取り付ける際は、この記録に加えて、機器図面とオイルシールの形式図を確認します。
1-3 逆向きに取り付けた場合
リップの圧力側と大気側は、断面形状が非対称に設計されています。逆向きに取り付けると、設計されたリップの接触状態や油膜形成が成立せず、密封性の低下、発熱、摩耗、漏れにつながります。外観上の寸法が同じであっても、取付方向を入れ替えることはできません。
リップが軸に接触する幅は0.05〜0.2mm程度で、この狭い帯の中に薄い油膜が形成されています。オイルシールは油を完全に遮断する部品ではなく、薄い油膜を保ちながら流出量をゼロに近い水準に抑える部品です。リップ接触部が完全に乾いた状態は正常ではありません。
2. 型番と寸法の読み方
2-1 NOK形式記号の例
NOKのカタログで使われている代表的な形式記号は次のとおりです。これはNOKの形式記号であり、メーカー共通の記号体系ではありません。
| 形式 | ばね | 保護リップ | 外周 | 想定用途 |
|---|---|---|---|---|
| SC | あり | なし | ゴム | 油・グリース、異物のない環境 |
| SB | あり | なし | 金属 | 同上。位置決めと抜け防止を重視 |
| TC | あり | あり | ゴム | 油・グリース、粉じんが軽度にある環境 |
| TB | あり | あり | 金属 | 同上。外周金属 |
| VC・VB | なし | なし | ゴム・金属 | グリース用。圧力がかかる箇所には使用不可 |
| KC・KB | なし | あり | ゴム・金属 | グリース用で粉じんがある環境。圧力部位は不可 |
NOKのカタログでは、外周ゴムのタイプは「ハウジングの粗さにゴムが食い込み圧力下でもシールしやすい」、外周金属のタイプは「抜けにくく位置決め性が良い一方、圧力部位には不可」と対比されています。
同じ構造でも、メーカーによってMHS、MHSA、S、SDなど別の記号が使われます。他社品へ置き換えるときは、形式対照表だけで決めず、断面形状、材質、圧力、周速、回転方向を確認してください。
2-2 メーカー間の記号対照
パッキンランド(阪上製作所)の型式対照表から、主要な対応を抜粋します。
| JIS記号 | NOK | 武蔵 | 光洋 | 荒井 | キーパー |
|---|---|---|---|---|---|
| S | SC | AD | MHS | S | IS |
| SM | SB | AC | HMS | MS | ISM |
| D | TC | UE | MHSA | SD | ISD |
| DM | TB | UD | HMSA | MSD | ISMD |
| G | VC | KE | MH | SO | DS |
| GM | VB | KD | HM | MSO | DSM |
同表には「詳細な仕様、形状などは、違いがあります」と注記があります。対照表は構造の大まかな分類を示すもので、そのまま互換品として扱える保証ではありません。
2-3 寸法は内径×外径×幅
「TC 25 40 7」という表記は、一般に次のように読みます。この並べ方はメーカーや販売会社による表示形式で、JIS B 2402-1が規定する寸法表示コードと同一ではありません。
| 記号・数字 | 意味 |
|---|---|
| TC | 構造形式(この例はNOK形式記号) |
| 25 | 軸径(内径) |
| 40 | ハウジング穴径に対応する外径 |
| 7 | シール幅 |
同じ軸径でも外径は1つとは限りません。JIS B 2402-1:2013の標準寸法では、軸径25mmに対して外径40・47・52mmの組合せがあります。軸径だけで発注すると外径違いが届きます。
2-4 JIS B 2402-1 の構造区分と標準寸法
JIS B 2402-1 は、ばね入り回転軸用オイルシールの寸法と公差を規定しています。適用範囲は軸径6〜480mm、ハウジング内径16〜530mmです。構造によって6タイプに分類されています。
| タイプ | 外周 | ばね | 保護リップ |
|---|---|---|---|
| 1 | ゴム | あり | なし |
| 2 | 金属 | あり | なし |
| 3 | 金属(組立形) | あり | なし |
| 4 | ゴム | あり | あり |
| 5 | 金属 | あり | あり |
| 6 | 金属(組立形) | あり | あり |
取付手順の解説で「タイプ1・4はスプリングバック対策として2〜3回に分けて圧入する」とされているのは、外周がゴムであるタイプを指しています。
呼び寸法の標準組合せは87通り規定されています。保全で扱う範囲を抜粋します。
| 軸径d1 | 外径D | 幅b | 軸径d1 | 外径D | 幅b |
|---|---|---|---|---|---|
| 20 | 35, 40 | 7 | 50 | 68, 72 | 8 |
| 22 | 35, 40, 47 | 7 | 55 | 72, 80 | 8 |
| 25 | 40, 47, 52 | 7 | 60 | 80, 85 | 8 |
| 28 | 40, 47, 52 | 7 | 65 | 85, 90 | 10 |
| 30 | 42, 47 | 7 | 70 | 90, 95 | 10 |
| 30 | 52 | 8 | 75 | 95, 100 | 10 |
| 32 | 45, 47, 52 | 8 | 80 | 100, 110 | 10 |
| 35 | 50, 52, 55 | 8 | 85 | 110, 120 | 12 |
| 38 | 55, 58, 62 | 8 | 90 | 120 | 12 |
| 40 | 55, 62 | 8 | 95 | 120 | 12 |
| 45 | 62, 65 | 8 | 100 | 125 | 12 |
出典:JIS B 2402-1 寸法早見表に整理された表1の値
幅bは軸径の区分ごとに決まっており、軸径65mm以上では10mm、85mm以上では12mmになります。古い設備で非標準寸法の製品が使われている場合、JIS標準品では幅が合わず、軸方向の位置がずれます。この場合は特殊品の手配か、スペーサによる位置調整が必要になります。
3. 同じ寸法でも交換できない理由
内径・外径・幅が一致していても、次の条件が違えば同じようには使えません。交換品を手配するときに確認する項目です。
| 条件 | 確認の内容 |
|---|---|
| リップ構造 | 保護リップの有無、特殊形状の有無、回転方向の指定 |
| 外周構造 | 外周ゴムか外周金属か。内圧がかかる箇所では外周の仕様が密封性に影響する |
| 材質 | 密封対象の油種と運転温度に合っているか |
| 圧力 | ケース内圧が標準品の前提範囲に収まっているか |
| 周速 | 軸径と回転数から求めた周速が型式の使用範囲に入っているか |
| 密封対象物 | 油、グリース、水、粉じんのどれを止める用途か |
とくに周速は見落とされやすい項目です。グリース用の型式には周速の上限が低いものがあり、NOKのカタログではZF・ZT形で3m/s以下、MG形で5m/s以下と示されています。減速機の低速側に使われていた型式を、寸法が同じという理由で高速側へ流用することはできません。
4. 交換手順
桜シールと光洋シーリングテクノの資料から、手順を整理します。
- シールの異物を除去する。洗浄にガソリンや溶剤を使わない(ゴムが膨潤する)
- 軸とハウジング穴の異物、かえり、傷を除去する。灯油やガソリンの残留を拭き取る
- リップ先端に清浄な潤滑油を塗布する。保護リップ付き(タイプ4・5)はリップ間に清浄なグリースを充填する
- 低温環境では、組み込む前にシールを暖めてリップの柔軟性を回復させる
- 外径より0.5〜1mm小さい心合わせ治具を使い、ハウジング穴に対して直角に押し込む
- 外周ゴムのタイプは、スプリングバックを防ぐため一定の荷重と速さで2〜3回に分けて押し込む
- 設計上の取付位置まで均一に圧入する
- 軸表面と面取り部に潤滑油またはリチウムグリースを薄く塗布し、中心を合わせて挿入する
- スプラインやキー溝の上を通す場合は保護治具を使う
- 取付け後、リップ部と軸のリップ接触部に塗料を付けない
4-1 取付位置の決め方
新設設計で穴底を基準としている場合は、底部まで押し込みます。一方、既設軸の摩耗溝を避けるために位置を変更する場合は、シムやスペーサで位置を管理します。穴底まで入れることが目的ではなく、設計上の位置に収めることが目的になります。
4-2 リップ接触位置をずらす
軸には前回のリップ接触跡として浅い溝ができています。同じ位置に新品を取り付けると、溝の段差にリップが追随できず再発します。光洋シーリングテクノは0.5mm以上(大形シールは1〜2mm)ずらすこと、桜シールは2mm程度のシムを噛ませる方法を示しています。
4-3 再使用はしない
分解で一度抜いたオイルシールは、外周部のしめ代が落ちており、リップにも前回の接触跡が残っています。光洋シーリングテクノのカタログでも再使用を避けるよう指示されています。
5. 交換しても漏れる場合の切り分け
| 現象 | 想定される原因 | 確認方法 |
|---|---|---|
| 交換後まもなく再発 | 向きの誤り、リップのめくれ、接触位置が前回と同じ | 分解してリップの向きと接触跡の位置を確認 |
| 複数箇所から同時に漏れる | ケース内圧の上昇(ブリーザ閉塞、油量過多、戻り油路の詰まり) | ブリーザの清掃、油量の確認、戻り油路の点検 |
| 周期的にしみ出す | 軸の振れ、取付け偏心 | ダイヤルゲージで軸の振れを測定 |
| 外周部から漏れる | ハウジング穴の傷、面取り過大、穴の寸法不良 | 穴径の実測、入口の面取りと傷の確認 |
| リップが硬化・亀裂 | 温度超過、油種との不適合 | 運転油温の測定、材質と油種の照合 |
| リップが異常摩耗 | 軸の粗さ不良、リード目、異物の侵入 | 軸の粗さ測定、保護リップ付き型式への変更 |
| 軸に摩耗溝 | 異物の噛み込み、長期運転 | 溝の深さを測定し、補修方法を検討 |
5-1 ケース内圧の確認
ブリーザが閉塞すると、ケース内の空気の温度上昇だけでなく、油の熱膨張によって気相容積が圧縮され、内圧が上昇します。発生圧力は油量と空気層の容積比によって大きく変わるため、温度だけから一律には決まりません。
複数のオイルシールから同時に漏れた場合は、個々のシールを交換する前に、ブリーザの閉塞、油量過多、戻り油路の詰まりを確認します。シール単体の不具合であれば、同時に複数箇所が漏れる形にはなりにくいためです。
5-2 軸の摩耗溝の扱い
目視または触診でリップ接触部に明確な溝が確認された場合は、深さを測定し、接触位置の変更、補修スリーブの挿入、肉盛りと再研磨、軸交換を検討します。再使用の限界は、溝の深さだけでなく、リップ幅、軸径、表面粗さ、硬さ、腐食の状態、接触位置を変更できるかどうかによって異なります。判断基準は機器メーカーまたはシールメーカーの基準に従います。
6. 選定時に確認する運転条件
ここからは、型式を決めるときに確認する条件です。周速・圧力・軸の振れの3つが、標準品で足りるかどうかを分ける条件になります。
6-1 周速
周速は次の式で求めます。
V = π × D × n ÷ (6 × 10⁴) V:周速(m/s)、D:軸径(mm)、n:回転数(min⁻¹)
出典:NOK 技術・参考資料
【試算①】軸径と回転数から求めた周速
4極モーター直結(約1,750min⁻¹)と2極モーター直結(約3,500min⁻¹)を含む範囲で計算しました。単位はm/s。
| 軸径 | 750 | 1,000 | 1,500 | 1,750 | 2,900 | 3,500 |
|---|---|---|---|---|---|---|
| φ20 | 0.79 | 1.05 | 1.57 | 1.83 | 3.04 | 3.67 |
| φ30 | 1.18 | 1.57 | 2.36 | 2.75 | 4.56 | 5.50 |
| φ40 | 1.57 | 2.09 | 3.14 | 3.67 | 6.07 | 7.33 |
| φ50 | 1.96 | 2.62 | 3.93 | 4.58 | 7.59 | 9.16 |
| φ60 | 2.36 | 3.14 | 4.71 | 5.50 | 9.11 | 11.00 |
| φ80 | 3.14 | 4.19 | 6.28 | 7.33 | 12.15 | 14.66 |
| φ100 | 3.93 | 5.24 | 7.85 | 9.16 | 15.18 | 18.33 |
| φ120 | 4.71 | 6.28 | 9.42 | 11.00 | 18.22 | 21.99 |
光洋シーリングテクノの選定フローでは、周速5m/sを境に型式の選定が分かれます。この境界を表に当てはめると、1,750min⁻¹ではφ60で5.50m/s、1,500min⁻¹ではφ80で6.28m/sとなり、同じ回転数でも軸径によって区分をまたぎます。回転数だけを見て「低速だから標準品でよい」と判断すると、大径軸で範囲を外れます。
許容周速は型式、材質、軸径、温度の組合せで決まるため、求めた周速はメーカーの使用範囲図と照合して使います。
6-2 圧力
JIS B 2402-1が対象とする標準的なオイルシールは、ゲージ圧0〜30kPaの低圧条件を前提としています。ただし、すべての標準品があらゆる周速・温度・偏心条件で30kPaまで使えるという意味ではありません。実際の許容圧力は型式、周速、温度、軸径などで異なります。
30kPaを一律の設計値として使わず、メーカーの使用範囲図を確認してください。30kPaを超える可能性がある場合は、耐圧形や別方式の軸封を検討します。NOKのカタログには耐圧用の型式があり、TCZ形はサージ圧2.0MPaに対応すると示されています。VC・VB・KC・KBのようなばねなしの型式は、圧力がかかる箇所には使用できません。
参考として、30kPaを液柱の高さに換算すると、水で3.06m、密度900kg/m³のギヤ油で3.40mになります。立形ポンプや背の高いタンクの下部にオイルシールが使われている場合、静圧だけでこの範囲に達する可能性があります。油面の高さと運転中の内圧を確認する項目になります。
6-3 軸の振れと取付け偏心
リップは軸の振れに追随して半径方向に動きます。追随できる範囲を超えると、リップが軸から離れる瞬間が生じて漏れにつながります。
評価にあたっては、2つの量を区別します。軸の動的な振れは、ダイヤルゲージの全振れ(TIR)で測定します。一方、取付け偏心は、軸中心とハウジング穴中心の静的なずれです。メーカー資料では両者を組み合わせて許容範囲を評価しますが、表記方法が異なるため、同じ単位・同じ定義にそろえて比較する必要があります。
NOKのカタログに示された一般型式の許容全振れ量は、軸径40mm以下で0.15〜0.25mmTIR、40〜80mmで0.2〜0.3mmTIR、80〜120mmで0.25〜0.4mmTIR、120〜200mmで0.3〜0.5mmTIRです。光洋シーリングテクノの選定フローでは、軸の全振れと取付け偏心がそれぞれ0.1mmTIR以上あるかどうかで型式選定を分けています。
実務上は、軸の振れを先に測る順序になります。軸の振れが大きいまま取付け精度を追い込んでも、割り当てられる余裕が残りません。繰り返し漏れる箇所では、軸の曲がりや軸受摩耗の確認が先になります。
7. 取付部に求められる仕上げと材質
軸とハウジングの状態は、型式の選定と同じ重みで密封性に影響します。規定値は寸法公差と同じようにJISとメーカー資料で示されています。
7-1 軸の仕上げ
| 項目 | 規定値 | 出典 |
|---|---|---|
| 軸径の許容差 | JIS B 0401-2 の h11 以内 | JIS B 2402-1 6.2 |
| 表面粗さ | 0.1〜0.32 μmRa(0.8〜2.5 μmRz) | JIS B 2402-1 6.3.1 |
| 表面硬さ | 30 HRC 以上を推奨 | JIS B 2402-1 6.3.2 |
| 仕上げ方法 | 送りのない研削(プランジ研削) | 光洋、パッキンランド |
ふっ素樹脂リップを使う場合は50〜60HRCが必要になります。粗さが範囲内でも、送りをかけた研削で生じる螺旋状の加工目(リード目)があると、軸の回転によって油が送り出されて漏れます。粗さの数値だけでなく、加工目の方向を確認する必要があります。
軸端の面取りは、リップをめくらずに通すために設けます。パッキンランドの資料が示す面取り量(直径差)は、軸径20〜30mmで2.5mm、30〜40mmで3.0mm、40〜50mmで3.5mm、50〜70mmで4.0mm、70〜95mmで4.5mmです。面取り部にかえりや打痕が残っていると、通過時にリップ先端を傷付けます。
7-2 ハウジングの仕上げ
| 項目 | 規定値 |
|---|---|
| 穴径の公差等級 | H8(光洋は呼び400mm以下でH7またはH8) |
| 穴の表面粗さ | 1.6〜3.2 μmRa(外周金属では0.4 μmRa程度が望ましい) |
| 穴深さ(最小) | b≦10 で b+1.2 mm、b>10 で b+1.5 mm |
| 入口の面取り長さ | b≦10 で 0.70〜1.00 mm、b>10 で 1.00〜1.30 mm |
| 穴底の隅の丸み(最大) | b≦10 で 0.50 mm、b>10 で 0.75 mm |
出典:JIS B 2402-1 箇条7、武蔵オイルシール工業 取付部の設計
【試算②】面取りを差し引いた外周の接触長さ
上の規定値から、外周がハウジングに接触できる軸方向の長さを計算しました。寸法から求めた幾何的な値で、保持力や密封性能の推定ではありません。
| シール幅b | 穴深さ(最小) | 面取り長さ | 外周の接触長さ | シール幅との差 |
|---|---|---|---|---|
| 8 mm | 9.2 mm | 0.70〜1.00 mm | 8.2〜8.5 mm | +0.2〜+0.5 mm |
| 12 mm | 13.5 mm | 1.00〜1.30 mm | 12.2〜12.5 mm | +0.2〜+0.5 mm |
面取りを規定の上限で取った場合でも、シール幅に対して0.2mmの余裕が残る寸法関係になっています。逆に、規定より大きく面取りを取ると、外周の接触長さがシール幅を下回ります。中古のケーシングを再利用する際、穴の入口が摩耗や傷の除去で広がっていないかを確認する項目になります。
7-3 外周のしめ代の扱い
オイルシールの外周寸法とハウジング穴には、圧入に必要なしめ代が設けられています。ただし、実際の圧入力や保持力は、外周構造、ゴム材質、ハウジング材質、表面粗さ、穴の真円度やテーパ、圧入時の潤滑状態、温度差などによって変化します。公差だけから抜け荷重を算出せず、メーカーが示すハウジング公差と圧入条件に従ってください。
内圧による抜けが懸念される場合は、耐圧形の選定や機械的な抜け止めをメーカーと協議します。桜シールの資料では、外周金属のタイプを内圧部で使う場合や穴内面を傷付けた場合に液状ガスケットの併用が示されていますが、これは外周部からの漏れ防止と微細な傷の補助を目的としたものです。機械的な抜け止めとして期待する使い方にはなりません。
7-4 材質と温度
リップ材質は油種と温度で決まります。光洋シーリングテクノのカタログに示された油種別の常用最高温度は次のとおりです。
| リップ材質 | ギヤ油 | タービン油 | エンジン油 | ATF |
|---|---|---|---|---|
| NBR(ニトリルゴム) | 100℃ | 100℃ | 120℃ | 120℃ |
| HNBR | 140℃ | 140℃ | 140℃ | 140℃ |
| ACM(アクリルゴム) | 150℃ | 150℃ | 150℃ | 150℃ |
| VMQ(シリコーンゴム) | 使用不可 | 150℃ | 170℃ | 150℃ |
| FKM(ふっ素ゴム) | 180℃ | 180℃ | 180℃ | 180℃ |
VMQがギヤ油で使用不可とされているのは、ギヤ油の極圧添加剤がシリコーンゴムを劣化させるためです。材質を上位のものに替えれば安全という判断にはなりません。
低温側も確認が必要です。NOKのカタログに示された材料ごとの最低温度は、NBRで−22〜−30℃、ACMで−15〜−37℃、FKMで−15℃、VMQで−45℃です。FKMは高温に強い一方、最低温度は−15℃でNBRより高く、屋外設置の設備を冬季に起動する条件では不利になります。
取付時に塗布するグリースにも組合せの制限があります。桜シールと光洋シーリングテクノの双方が、VMQにシリコーン系グリース、FKMにウレア系グリースの使用を避けるよう指示しています。基本はリチウム系、EPDMにはシリコーン系が推奨されています。
8. 交換時のチェックリスト
- 取り外したシールの形式記号と3つの寸法(内径・外径・幅)を記録する
- 取り外す前に、ばね側がどちらを向いていたか、リップが軸のどの位置に接触していたかを記録する
- 形式記号はメーカーごとに体系が違う。他社品へ置き換えるときは断面形状・材質・圧力・周速・回転方向を確認する
- 機器図面とオイルシールの形式図で取付方向を確認する
- 軸径と回転数から周速を求め、メーカーの使用範囲図と照合する(試算①)
- ケース内圧が標準品の前提範囲に収まるか、ブリーザと油量を確認する
- 軸の全振れをダイヤルゲージで測定する
- 軸のリップ接触部の溝の深さを測定し、接触位置の変更か補修方法を検討する
- ハウジング穴の入口の面取り量と傷を確認する(試算②)
- 運転油温を測定し、リップ材質と油種の組合せを照合する
- 新品を前回の接触位置から0.5〜2mmずらして取り付ける
- 取り外したシールは再使用しない
9. まとめ
- 一般的な片側密封用オイルシールは、主リップを密封対象物側へ向ける。多くのばね入り標準品では、ばねが見える面が油側、バックフェイスが大気側になる。両側に流体がある場合、特殊形状リップ、耐圧形では取付方向が異なるため、型式図面を確認する
- 逆向きに取り付けると、設計されたリップの接触状態や油膜形成が成立せず、密封性の低下、発熱、摩耗、漏れにつながる
- SC・TCなどは主としてNOKの形式記号であり、メーカー共通の記号ではない。他社品への置き換えは対照表だけで判断しない
- 寸法は内径・外径・幅の3つを確認する。JIS B 2402-1の標準寸法では、軸径25mmに対して外径が40・47・52mmの3通りある
- JIS B 2402-1は、ばね入り回転軸用オイルシールの寸法と公差を規定し、標準品をゲージ圧0〜30kPaの低圧条件で扱っている。実使用の限界はメーカーの使用範囲図で確認する
- 交換後も漏れる場合は、向きだけでなく、ブリーザ閉塞、油量過多、戻り油路の詰まり、軸振れ、摩耗溝、リード目、取付け偏心、材質の不適合を確認する
- 外周のしめ代だけから保持力を算出せず、メーカー指定のハウジング公差と取付条件に従う
- 取り外したオイルシールは原則として再使用しない
オイルシール交換は、同じ寸法の部品を押し込むだけの作業ではありません。向き、構造、材質、周速、圧力、軸とハウジングの状態を一つずつ確認することが、漏れの再発防止につながります。
参考図書
- これでわかるシール技術(NOK、日刊工業新聞社)― オイルシール・Oリング・メカニカルシールを構造と使用条件から解説した実務書
- よくわかるシール技術の基礎(現場の即戦力)(渡辺康博、技術評論社)― シールの種類と選定条件を図解でまとめた入門書
- わかりやすい潤滑技術:トライボロジー入門(日本プラントメンテナンス協会)― 油膜の形成と潤滑状態を保全の視点から整理した書籍
- 図解トライボロジー―摩擦の科学と潤滑技術(村木正芳、日刊工業新聞社)― 摩耗形態と潤滑領域の関係を体系的に扱った技術書
- 一番最初に読む設備保全の本(日刊工業新聞社)― 回転機器の点検項目と交換判断を扱った保全の入門書
コメント